
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Câble métallique coupé à longueur : Guide complet de coupe et d'emboutissage de précision
Imaginez un atelier qui vient de remporter un contrat pour produire 120 élingues en câble métallique identiques, chacune mesurant 3,75 mètres de long avec un manchon en aluminium embouti à une extrémité. L'opérateur met en place une meule à tronçonner et mesure manuellement le premier câble. La deuxième pièce est plus longue de quelques millimètres. Le troisième est encore plus court. À la fin du parcours, dix élingues se situent en dehors de la tolérance de longueur acceptable. Certains doivent être mis au rebut et le retard retarde la livraison. C’est exactement le problème qu’un processus de coupe à longueur bien conçu résout.
Couper à longueur dans le traitement des câbles métalliques signifie couper un câble à une longueur précise et reproductible et préparer ses extrémités pour la terminaison prévue. Il ne s’agit pas d’une action unique ; il s'agit d'une séquence contrôlée qui comprend la mesure, la découpe, le traitement final et, dans de nombreux cas, le sertissage. Pour les fabricants, fournisseurs et grossistes d'élingues de levage, la différence entre une ligne de coupe à longueur professionnelle et un banc de coupe aléatoire apparaît souvent dans les dossiers de sécurité, les taux de rebut et les plaintes des clients.
Point clé : Une opération de coupe à longueur reproductible est la base de toute élingue en câble métallique sûre et efficace.
Que signifie « couper à longueur » dans le traitement des câbles métalliques ?
Couper à longueur est un terme de fabrication utilisé lorsqu'un câble métallique est coupé à partir d'une bobine en vrac à une dimension spécifiée, généralement avec une tolérance indiquée. Contrairement à la coupe ordinaire, le travail de coupe à longueur doit produire des pièces identiques qui peuvent être équipées d'embouts tels que des manchons, des cosses ou des œillets sans autre réglage. Le produit final peut être une élingue à une jambe, une corde de pont, un hauban ou un ensemble d'arrimage.
Les exigences de tolérance courantes proviennent des dessins techniques ou des spécifications d’approvisionnement. Pour de nombreuses applications d'élingues de levage, une tolérance de ± 1 % de la longueur coupée est typique. Pour les longueurs plus courtes, une tolérance absolue de ±5 mm est souvent utilisée. Les applications offshore et aérospatiales peuvent exiger un contrôle encore plus strict. La machine de découpe, la méthode de mesure et les compétences de l'opérateur influencent toutes le respect de ces chiffres.
Le câble métallique étant un produit toronné, le processus de coupe affecte également son état. Si l’extrémité reste rugueuse ou effilochée, elle ne peut pas accepter proprement un manchon embouti. C'est pourquoi la coupe professionnelle à longueur est associée au recuit, au rétrécissement, au chauffage ou à la fusion des extrémités avant le montage d'une douille ou d'une virole.
Point clé : La coupe à longueur n’est pas seulement une opération de coupe ; il constitue la base dimensionnelle de l'ensemble du câble métallique.
Pourquoi une coupe précise à longueur est essentielle pour la sécurité et les coûts
La précision de la longueur affecte directement l’angle de charge d’une élingue. Une élingue trop longue ou trop courte de 10 mm sur une jambe crée une répartition inégale de la charge. Dans une élingue à deux jambes, cela peut augmenter la tension dans une jambe au-delà de sa capacité nominale. Il ne s’agit pas d’un problème esthétique ; c'est un problème de sécurité de levage.
Dans le secteur de la fabrication, des longueurs imprécises entraînent des retouches coûteuses. Si un cordage est coupé trop long, il peut être impossible de le couper après rétreint sans endommager le raccord. S'il est trop court, la pièce entière devient de la ferraille. Sur une année, ces pertes peuvent être conséquentes pour un fournisseur OEM ou un grossiste gérant de nombreux lots de commandes.
Les longueurs répétées améliorent également la productivité. Lorsque chaque pièce découpée arrive à la station de sertissage avec les mêmes dimensions, l'opérateur peut configurer la presse une seule fois et traiter toutes les pièces rapidement. Ceci est particulièrement important pour la production en grand volume.
Enfin, les systèmes qualité audités demandent souvent une traçabilité. Une ligne de coupe à longueur bien gérée enregistre les longueurs nominales, les longueurs mesurées et les numéros de lot, garantissant ainsi la conformité aux normes telles que ASME B30.9 ou EN 13414.
Conclusion : Une coupe précise à longueur évite une défaillance prématurée des torons, réduit les rebuts et permet un assemblage reproductible.
Le processus de coupe de câble métallique étape par étape
Une opération fiable de coupe à longueur suit une séquence qui protège le câble et prend en charge les terminaisons ultérieures. L'ordre exact peut varier, mais les étapes principales restent les mêmes.
- Mesurer et nourrir : Le câble métallique est tiré d'une bobine ou d'une bobine à travers une roue de mesure ou un capteur laser. Un compteur enregistre la longueur et arrête l'avance à la valeur cible. Cela élimine le besoin de marquer chaque corde manuellement.
- Couper la corde : L'unité de coupe peut utiliser une scie, une meule abrasive ou une lame hydraulique. Une machine dédiée à la découpe et au cône combine la coupe avec une opération de cône. La coupe mécanique est préférable pour des extrémités propres sans dommages excessifs causés par la chaleur.
- Recuit ou effilage des extrémités : Après la coupe, les brins d'extrémité doivent être fusionnés ou effilés afin qu'ils ne s'effilochent pas lorsque le raccord est pressé. Une machine à couper et à effiler les câbles métalliques telle que la RDQ1012 chauffe localement l'extrémité et forme une pointe lisse en forme de cône. Cette étape est indispensable avant de tirer la corde à travers un manchon ou de l'insérer dans une douille.
- Emboutissage de l'embout : L'extrémité du câble fini est placée à l'intérieur d'un manchon en aluminium ou en acier et une presse hydraulique applique une pression radiale élevée. La presse presse le manchon dans les brins du câble, créant ainsi un joint mécanique solide. La force de sertissage doit correspondre au manchon, au diamètre du câble et à la construction.
- Contrôle final : Le manchon serti est vérifié avec une jauge go/no-go. La longueur totale est vérifiée alors que la corde est sous une légère tension. Toute pièce hors spécifications est rejetée avant emballage.
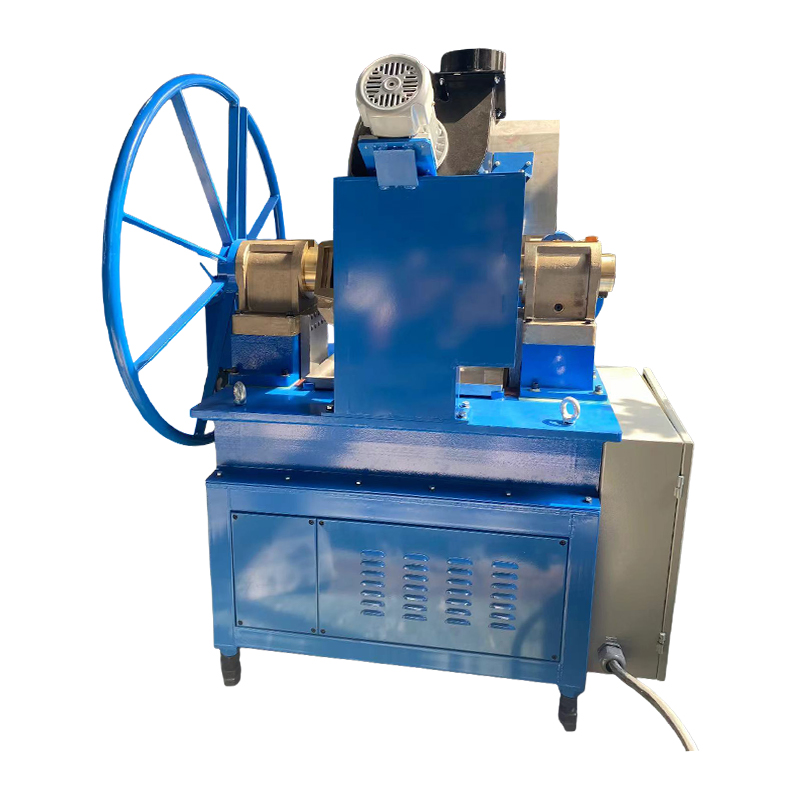 Machine de coupe et de conique de câbles métalliques RDQ-1012 pour une préparation précise des extrémités Cette machine fait fondre les extrémités des cordes en formes coniques ou en spirale, rendant la transition vers le rétreint plus douce. Il convient aux câbles d'ascenseurs, d'exploitation minière et de grue dans une plage de diamètre fixe sans changement de pièces. Voir le produit →
L’étape de coupe et de rétrécissement est celle où de nombreux ateliers échouent. Une simple meuleuse d’angle laisse une extrémité rugueuse difficile à insérer dans un manchon. En utilisant une machine conçue pour couper et effiler, vous pouvez rendre la prochaine étape de sertissage beaucoup plus cohérente.
À retenir : L’ordre des opérations compte. Si vous sautez la préparation des extrémités, la presse à sertir ne peut pas produire une terminaison fiable.
Choisir le bon équipement de coupe à longueur
Pour construire une ligne de coupe à longueur fiable, vous devez penser au-delà de l’outil de coupe. Les composants clés sont un système de déroulement ou de dévidage, un appareil de mesure, une machine de découpe et de effilage et une presse à sertir hydraulique. Si vous les achetez séparément, vous devez vous assurer qu’ils fonctionnent ensemble. Si vous achetez auprès d'un seul fabricant, la compatibilité est déjà résolue.
Le tableau ci-dessous donne une comparaison rapide des principaux types de machines utilisées dans un atelier de coupe de câbles métalliques.
| Type de machine | Fonction principale | Sortie typique |
|---|---|---|
| Machine à couper et à effiler | Coupe la corde et fusionne la pointe | Extrémité de corde propre et effilée, prête à être sertie |
| Machine de recuit et de conicité | Recuit l'extrémité et forme le cône | Extrémité conique sans contrainte pour les assemblages à haute résistance |
| Presse à sertir hydraulique | Presse les manchons et les douilles sur la corde | Terminaison finie avec compression contrôlée |
| Équipement de mesure et de paiement | Alimente et mesure la corde à partir de la bobine | Longueurs de coupe constantes avec une intervention minimale de l'opérateur |
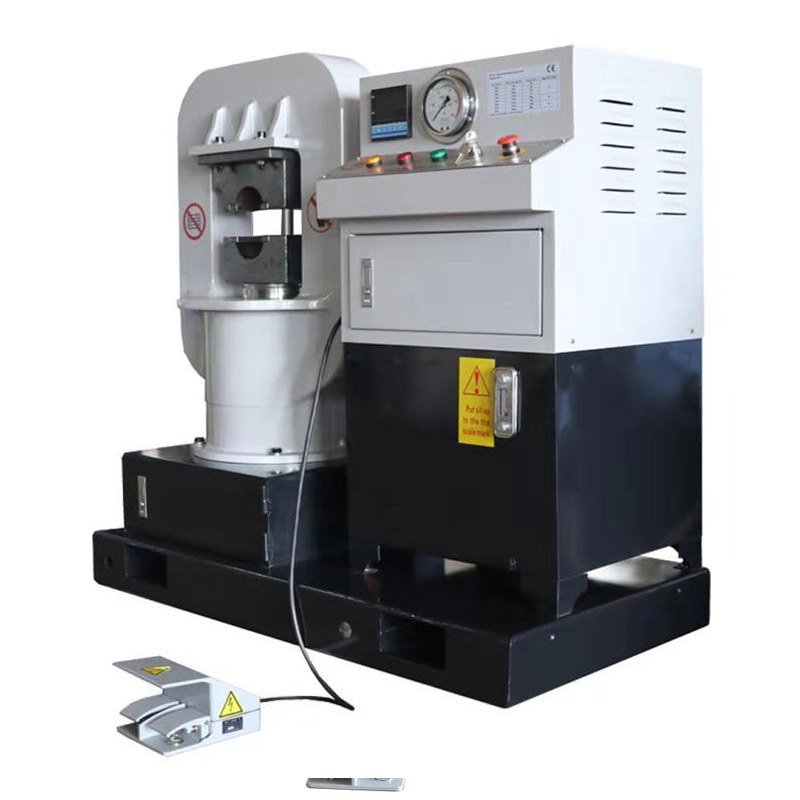 Presse à câbles en acier à cadre en panier GT-200 pour manchons de petit diamètre Idéale pour presser des manchons sur des cordes de 2 à 24 mm, cette presse certifiée CE est dotée d'un cadre de panier compact, d'un piston d'arrêt dans n'importe quelle position et d'un fonctionnement simple pour des terminaisons d'élingue cohérentes. Voir le produit →
Lors du choix d'une presse à réemboutir, tenez compte de l'ouverture maximale des mâchoires, de la force de pression et de la compatibilité des matrices. Par exemple, une presse à panier GT200 est souvent suffisante pour les manchons utilisés sur des cordes 6x19 et 6x37 dans des gammes de diamètres courantes. La presse doit également offrir une course d'approche rapide et une course de pressage lente pour éviter d'endommager les brins.
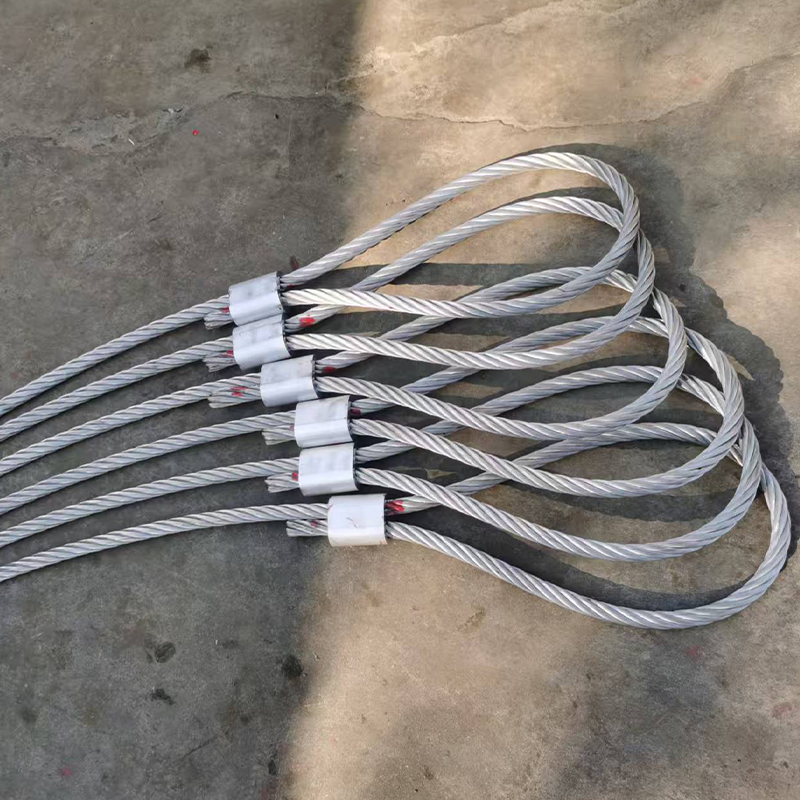 Virole ou manchon en aluminium selon DIN3093 pour des terminaisons de corde fiables Cette virole en aluminium conforme à la norme DIN3093 s'adapte aux diamètres de corde de 4 à 20 mm et fournit un sertissage sécurisé et résistant à la corrosion, réduisant ainsi le risque d'arrachement lorsqu'elle est associée à la matrice de pressage appropriée. Voir le produit →
N'oubliez pas les aménagements. Les viroles en aluminium sont largement utilisées dans la production d'élingues coupées à longueur car elles se déforment sous la pression et épousent le contour de la corde. Le matériau de la virole, le diamètre intérieur et l'épaisseur de la paroi doivent être compatibles avec la corde. L'utilisation d'une virole générique avec le mauvais alliage est une cause fréquente d'arrachement prématuré.
Pour une sélection complète, consultez le gamme de presses à douilles pour câbles métalliques pour confirmer quel modèle correspond à votre diamètre maximum de corde et à la force de pression requise.
Règle de sélection : Associez les équipements de coupe, de effilage et de sertissage comme un seul système, et non comme des machines indépendantes.
Erreurs courantes de coupe à longueur et comment les éviter
- S'appuyer sur la mesure manuelle du ruban : Le marquage manuel introduit une erreur humaine, en particulier avec de longues cordes. Utilisez une roue de mesure ou un encodeur sur un système de paiement.
- Ignorer l'allongement de la corde : Une corde sous tension peut s'étirer légèrement lors de la mesure, puis rebondir après la coupe. Mesurez avec une tension faible et reproductible ou appliquez un facteur de correction pour la construction du câble.
- Utiliser une mauvaise méthode de coupe : La chaleur d'une meule abrasive peut endommager le noyau et les brins adjacents. Pour les cordes sensibles à la chaleur, utilisez une cisaille hydraulique ou une machine dédiée à couper et effiler avec chauffage contrôlé.
- Sauter la préparation de fin : Couper une corde et laisser l'extrémité brute rend le sertissage difficile et peut faire glisser le manchon. Toujours effiler ou fusionner l'extrémité avant de la pousser dans une virole.
- Choisir une presse sous-dimensionnée : Une presse avec un tonnage insuffisant ne peut pas fermer complètement le manchon, ce qui entraîne une faible force d'extraction. Vérifiez la force de pression par rapport à la charge de compression requise du manchon.
- Ne pas vérifier après le premier morceau : Lorsque la première pièce découpée est correcte, les opérateurs supposent souvent que les autres sont correctes. Vérifiez à nouveau la longueur et la jauge après chaque changement de lot ou de lame.
Message clé : La plupart des défauts de coupe à longueur proviennent du contrôle du processus et non du câble lui-même.
Conseils d'entretien pour les machines de coupe à longueur
Les machines coupées à longueur nécessitent un entretien régulier pour maintenir leur précision. Des matrices desserrées, des lames usées et des vannes hydrauliques sales modifient tous le rendement.
Inspectez fréquemment la lame de coupe ou le bord de cisaillement. Une lame émoussée produit une extrémité rugueuse et peut déformer la corde. Pour les unités coniques chauffées, surveillez la température et le temps de séjour. Une température trop élevée peut faire fondre le noyau ; une température trop basse laisse une faible conicité.
Pour les presses hydrauliques, vérifier le niveau d'huile, la pression et les joints des cylindres. L'huile contaminée provoque des pics de pression et un sertissage irrégulier. Utilisez la viscosité et l'intervalle de changement recommandés par le fabricant.
Calibrez également le système de mesure de longueur. Une petite erreur dans le diamètre de la roue codeuse peut produire une erreur cumulée sur une longue période. Nettoyez la roue et vérifiez sa circonférence par rapport à une longueur de test au moins une fois par semaine.
Suivez l'intégralité précautions d'entretien pour les presses hydrauliques à câble pour éviter les temps d'arrêt imprévus.
N'oubliez pas : La maintenance préventive est moins coûteuse que la retouche d'un lot d'élingues rejeté.
Questions fréquemment posées sur les câbles métalliques coupés à longueur
Qu'est-ce qui est coupé à longueur dans un câble métallique ?Couper à longueur signifie couper un câble métallique à partir d'une bobine à une dimension spécifiée avec une tolérance contrôlée. En pratique, cela implique de préparer l’extrémité du câble afin qu’il puisse accepter un manchon ou une douille serti. Le résultat est une pièce prête à assembler utilisée dans les élingues, les attaches ou les câbles structurels. |
Quelle tolérance peut-on atteindre lors de la coupe d’un câble métallique à longueur ?Une tolérance typique est de ±1 % de la longueur coupée pour les travaux généraux d'élingue. De nombreux dessins de production utilisent ±5 mm pour les pièces plus courtes. Les applications haut de gamme peuvent nécessiter un contrôle plus strict, qui nécessite généralement une roue de mesure de précision, une tension de gain stable et une machine de découpe calibrée. |
Un recuit est-il nécessaire avant de réemboutir un câble coupé à longueur ?Le recuit n’est pas toujours nécessaire, mais une certaine forme de préparation finale l’est. Le fait de rétrécir ou de fusionner l’extrémité de la corde empêche les brins de se propager et facilite l’insertion de la corde dans un manchon. Le recuit réduit également la dureté et aide le manchon à adhérer plus uniformément, ce qui est précieux pour les assemblages à haute résistance. |
Un disque à tronçonner manuel peut-il être utilisé pour les travaux de coupe à longueur ?Une meule à tronçonner manuelle peut fonctionner pour des travaux de réparation simples, mais elle n'est pas recommandée pour les travaux de coupe à longueur de production. Cela produit des extrémités incohérentes, crée des dommages causés par la chaleur et dépend fortement des compétences de l'opérateur. Une machine dédiée à la coupe et au rétrécissement des câbles métalliques offre une longueur reproductible, des extrémités propres et un cône préparé pour l'étape de rétreint suivante. |
Comment choisir la bonne presse à sertir hydraulique pour les élingues coupées à longueur ?Choisissez une presse en fonction du diamètre du câble, des dimensions du manchon et de la force d'extraction requise. Vérifiez l’ouverture de la mâchoire, la force de pression, la compatibilité des matrices et la vitesse du cycle. Une presse à panier comme la GT200 est un point de départ pratique pour de nombreuses constructions de câbles métalliques 6x19 et 6x37. Si vous produisez également des prises, un modèle plus grand peut être nécessaire. |
Remarque finale de la FAQ : Les bonnes réponses aux questions de coupe à longueur reposent toujours sur des mesures cohérentes, une coupe contrôlée et un sertissage vérifié.
La production de câbles métalliques coupés à longueur n'est pas une décision unique. Il s'agit d'un système qui relie la mesure, la découpe, la préparation des extrémités, le sertissage et l'inspection. Choisir le bon équipement pour chaque étape et garder cet équipement sous contrôle permet à un fabricant, un fournisseur ou un grossiste de livrer des assemblages sûrs et cohérents.
Que vous exploitiez un petit atelier de montage ou une grande usine d'assemblage de câbles, commencez avec une machine de coupe et de effilage fiable, associez-la à une presse hydraulique correctement dimensionnée et utilisez des viroles certifiées en aluminium ou en acier. Cette combinaison vous offre la répétabilité qu’exige le travail de coupe à longueur.
Réflexion finale : Investissez dans le contrôle des processus autant que dans le matériel de la machine, et votre production de coupe à longueur restera dans les limites de tolérance pendant des années.


Si vous avez besoin d'un équipement hydraulique personnalisé ou d'une consultation technique, veuillez n'hésitez pas à contacter l'équipe commerciale et d'ingénierie de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N° 3, Boulevard Longgang, Rue du Port de Gaogang, Ville de Taizhou, Chine
Droit d'auteur © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tous droits réservés.

