
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Têtes d'enroulement pour le traitement des câbles métalliques : types, conception, sélection et maintenance
Une tête d'enroulement est l'ensemble rotatif qui reçoit le câble métallique, les extrémités de fil recuit ou le fil machine et le forme en une bobine en spirale étroitement contrôlée. Pour les fabricants qui produisent des élingues en câble métallique, des terminaisons de câble ou des enrouleurs, la tête d'enroulement est un élément porteur et déterminant la forme de la ligne de production. Une mauvaise conception peut entraîner une torsion du câble, un diamètre de bobine incohérent et des déchets. Bien faire les choses améliore la disponibilité, la qualité de la production et la sécurité des opérateurs.
Ce guide explique le fonctionnement des têtes de bobinage, les types disponibles, comment sélectionner la bonne et comment l'entretenir. Il se concentre sur les équipements de traitement des câbles métalliques couramment utilisés par les fabricants de câbles et d'élingues, ainsi que par les opérateurs de machines à enrouler. Si vous êtes un fabricant, un fournisseur ou un grossiste évaluant des équipements de bobinage, les informations ci-dessous vous aideront à prendre une décision d'achat plus éclairée.
Qu'est-ce qu'une tête d'enroulement dans le traitement des câbles métalliques ?
Une tête d'enroulement est la partie d'une machine à enrouler ou à enrouler qui fait tourner le câble métallique autour d'un axe central. Il comprend généralement une broche entraînée, un plateau de guidage, des rouleaux d'alimentation et un collier de formage. Le cheminement du câble est contrôlé par l'angle entre le fil entrant et la tête rotative. Au fur et à mesure que la tête tourne, la corde est posée dans des boucles adjacentes.
Dans une machine à enrouler le câble métallique, la tête d'enroulement fonctionne avec un mécanisme de traverse qui déplace le câble latéralement. Cela évite que la corde ne s’entasse au même endroit. Certaines têtes d'enroulement comprennent également un rouleau presseur qui pince le câble contre le tambour ou la couche précédente, assurant ainsi une bobine dense et stable.
Le principe de fonctionnement est simple : le câble entrant doit entrer à une vitesse constante, tandis que la vitesse de rotation de la tête et la vitesse de déplacement sont synchronisées. Si la synchronisation échoue, la bobine se desserre, des espaces apparaissent ou la corde peut se chevaucher. C'est pourquoi la précision est importante dans une tête de bobinage de qualité production.
Composants clés d'une tête d'enroulement
- Broche ou arbre : transfère le couple à l'ensemble tournant.
- Galets de guidage : dirigez la corde dans le bon pas.
- Matrices ou sabots de formage : façonner le diamètre de la boucle.
- Frein de tension : maintient la tension arrière pendant l'enroulement.
- Entraînement transversal : déplace le câble le long de la largeur du tambour.
Chaque composant affecte la bobine finale. Par exemple, un rouleau de guidage usé peut créer des rayures superficielles sur un câble galvanisé. Une broche rigide réduit les vibrations et maintient le bord de la bobine propre.
Tapezs de têtes de bobinage et applications courantes
Les têtes d'enroulement peuvent être regroupées selon leur système d'entraînement et leur méthode de contrôle. Les têtes manuelles sont simples et peu coûteuses, mais elles dépendent fortement des compétences de l'opérateur. Les têtes électriques sont pratiques pour les emballages légers et le dévidage général. Les têtes hydrauliques offrent un couple élevé et un contrôle de vitesse plus fluide pour les câbles métalliques lourds. Les têtes servo ajoutent un retour de position et sont idéales pour les lignes de précision à grande vitesse.
| Type | Principe de fonctionnement | Idéal pour | Capacité typique |
|---|---|---|---|
| Tête d'enroulement manuelle | Broche à manivelle avec guides simples | Ateliers de réparation à faible volume | Bobines inférieures à 200 kg |
| Tête d'enroulement électrique | Moteur AC entraîné à vitesse fixe | Bobinage léger, emballage | Bobines de 200 à 800 kg |
| Tête d'enroulement hydraulique | Moteur hydraulique avec contrôle de couple | Production de cordes lourdes et d'élingues | Bobines de 1 à 10 tonnes |
| Tête d'enroulement servo | Servomoteur avec retour codeur | Lignes de précision à grande vitesse | Répétabilité variable et élevée |
Pour comparer ces options dans la pratique, le tableau ci-dessous résume la façon dont les clients évaluent les différentes caractéristiques de la tête d'enroulement lorsqu'ils construisent ou mettent à niveau une ligne de traitement de câbles métalliques. Les données proviennent des retours d’expérience collectés lors des visites de mise en service des machines. Il reflète le pourcentage de clients qui ont identifié une fonctionnalité spécifique comme principal facteur de leur configuration finale. Le graphique n'est pas une spécification de performance ; il s'agit d'un aperçu d'aide à la décision. Lisez-le comme point de départ pour votre propre liste de contrôle de sélection.
Le graphique montre que la puissance hydraulique est la principale exigence pour la fabrication d'élingues à usage intensif. Les lignes de coupe et de effilage à grande vitesse mettent également l'accent sur le couple hydraulique, mais elles mettent davantage l'accent sur une alimentation précise. Les cellules de recuit et de conicité préfèrent les conceptions compactes car l'espace au sol est limité. Les opérations générales de bobinage sont moins exigeantes et acceptent souvent des têtes de bobinage électriques. Les équipes de réparation sur le terrain adoptent des têtes manuelles car elles sont faciles à déplacer. Ce modèle nous indique que la tête de bobinage doit être adaptée au processus et non achetée comme accessoire générique. Pour un fabricant, la sélection d'une tête avec la bonne courbe de couple réduit les surcharges du moteur. Pour un fournisseur, proposer plusieurs options d’entraînement aide les clients à pérenniser leurs lignes. Les cadres rigides et les surfaces de guidage usinées apparaissent comme un besoin commun à toutes les catégories. Lorsque vous spécifiez une tête d'enroulement, pensez au cycle de service complet, et pas seulement au diamètre maximum du câble. Une tête qui satisfait à la fois à la force de traction et à la précision de déplacement minimisera les défauts de la bobine. C'est pourquoi notre équipe d'ingénieurs considère la tête d'enroulement comme une partie de l'ensemble du système d'enroulement plutôt que comme un composant distinct.
Comment choisir une tête de bobinage pour votre ligne de production
Le choix d'une tête de lovage est une décision technique qui doit être basée sur des paramètres mesurables. Commencez par la plage de diamètres du câble, car elle détermine la taille des rouleaux de guidage et des matrices de formage. Ensuite, calculez la force de traction maximale nécessaire pour la corde la plus lourde que vous traitez. Examinez ensuite la vitesse de ligne et le rapport de translation pour vous assurer que la tête peut se synchroniser avec votre équipement en aval.
| Paramètre | Pourquoi c'est important | Que vérifier |
|---|---|---|
| Plage de diamètre de corde | Détermine le rouleau de guidage et la taille de la matrice | Assurez-vous que les tailles de corde maximales et minimales sont couvertes |
| Force de traction/couple | Empêche le glissement et le calage du moteur | Comparez avec l'état de votre corde la plus lourde |
| Vitesse de rotation | Affecte le taux de production et l’étanchéité des bobines | Correspondance avec la vitesse de ligne et le rapport de translation |
| Diamètre et largeur de la bobine | Définit la taille du colis pour l'expédition et le stockage | Vérifier les dimensions du tambour ou de la bobine |
| Type de lecteur | Affecte la consommation et le contrôle de l'énergie | Choisissez électrique, hydraulique ou servo en fonction du cycle de service |
Pour une ligne de câble industrielle typique, une tolérance de diamètre de bobine de plus ou moins 2 pour cent est un objectif de départ raisonnable. Si votre emballage en aval est automatisé, vous aurez peut-être besoin d’un contrôle plus strict. Tenez également compte de l’empreinte au sol. Une tête de bobinage compacte avec une armoire de commande séparée peut économiser un espace précieux dans un atelier existant.
- Vérifiez que les surfaces de guidage sont durcies et remplaçables.
- Demandez la courbe de couple du moteur, pas seulement la puissance du moteur.
- Vérifiez que la course transversale correspond à la largeur de votre tambour.
- Confirmez que des verrouillages de sécurité sont inclus pour les arrêts d’urgence.
- Demandez de la documentation pour la charge radiale admissible sur la broche.
Lorsque vous travaillez avec un fabricant ou un fournisseur, demandez comment la tête de lovage est testée. Un partenaire réputé devrait être en mesure de fournir des rapports dimensionnels, des certificats de matériaux et un résultat de test pratique pour votre taille maximale de corde.
Qualité des matériaux et considérations de fabrication pour les têtes de bobinage
Une tête de bobinage de production est soumise à des charges cycliques continues, à des frottements de glissement et à des chocs occasionnels. C’est pourquoi la qualité des matériaux est tout aussi importante que la précision dimensionnelle. Les cadres en acier allié forgé résistent mieux à la déflexion que les fabrications soudées du même poids. Les rouleaux de guidage avec une dureté de surface de HRC 50 à HRC 55 prolongent la durée de vie en réduisant l'usure des brins du câble.
Le traitement thermique est une autre étape importante. Une broche correctement durcie et revenue peut absorber les charges de torsion sans déformation permanente. Après l'usinage, l'ensemble tournant doit être équilibré pour éviter les vibrations à grande vitesse. Même un petit déséquilibre peut provoquer un déplacement de la bobine et créer de mauvaises couches.
- Construction du cadre monobloc : réduit le desserrage des joints boulonnés et améliore la rigidité.
- Arbre en acier allié avec trempe par induction : résiste à la fatigue de torsion.
- Doublures d'usure remplaçables : simplifient la maintenance et réduisent les coûts à long terme.
- Fentes de guidage usinées avec précision : maintiennent le chemin de corde stable.
Dans notre propre usine de fabrication, les ensembles de têtes de bobinage sont produits selon les mêmes principes robustes que nos presses hydrauliques : construction monobloc, acier allié et contrôle dimensionnel strict. Chaque tête est vérifiée par rapport au diamètre du câble et à la largeur de la bobine du client avant de quitter l'usine.
Entretien de la tête d'enroulement et défauts courants
L'entretien de routine d'une tête de bobinage doit être programmé au moins une fois par quart de travail pour les lignes à grande vitesse et une fois par semaine pour une utilisation modérée. Les principaux éléments à inspecter sont la lubrification, l’usure de la surface de guidage, le couple des boulons et l’état de la courroie ou de l’accouplement. Un bon entretien autour de la tête empêche également les fils parasites de pénétrer dans les boîtiers de roulements.
| Défaut | Cause possible | Remède |
|---|---|---|
| Le diamètre de la bobine varie le long du tambour | Écrou de traverse usé ou pont de guidage mal aligné | Ajustez le timing de la traversée et remplacez les pièces usées |
| La corde se tord ou forme des boucles | Tension incorrecte ou vitesse de tête excessive | Réduire la vitesse et augmenter la tension du dos |
| Vibrations à grande vitesse | Broche déséquilibrée ou montage lâche | Vérifiez l'équilibre et resserrez tous les boulons de fixation. |
| Rainure de surface sur les brins extérieurs | Rouleau de guidage ébavuré ou calamine durcie sur les matrices | Meuler ou remplacer les composants du guide |
| Surcharge du moteur | Grippage du roulement ou blocage du câble dans le collier de formage | Arrêtez la ligne, éliminez le bourrage et inspectez les roulements |
Les opérateurs doivent être formés pour reconnaître les premiers signes de problème. Un petit changement dans le pas de la bobine peut être un avertissement précoce d'usure transversale. Un bruit inhabituel provenant de la zone du roulement doit être étudié avant qu'il ne se transforme en une défaillance catastrophique. Tenir un simple journal de bord avec les relevés de décalage est un moyen pratique de suivre l'évolution de l'état de la tête d'enroulement.
Foire aux questions sur les têtes d'enroulement
Quelle est la différence entre une tête de lovage et une tête de pose ?
Une tête de pose est généralement utilisée dans les laminoirs à fil machine pour former une tige sans fin en anneaux qui se chevauchent. Une tête d'enroulement dans le traitement des câbles métalliques est généralement fixée à une machine d'enroulement ou d'enroulement et contrôle l'enroulement d'une longueur discrète de câble. Les deux créent des bobines en spirale, mais leurs exigences en matière de vitesse, de tension et de contrôle du produit diffèrent.
De quelle taille de tête d'enroulement ai-je besoin pour un câble métallique de 20 mm ?
Pour un câble métallique de 20 mm, il convient de choisir une tête d'enroulement avec un alésage minimum de broche supérieur au diamètre du câble et une fente de guidage suffisamment large pour faire passer le câble en douceur. La force de traction requise dépend de la construction du câble, de son caractère onctueux et de la pression de la couche. En règle générale, choisissez une tête évaluée à au moins 25 pour cent au-dessus de votre tension maximale calculée.
Une tête de bobinage peut-elle être installée ultérieurement sur une bobineuse existante ?
Oui, dans de nombreux cas, une tête de bobinage peut être installée ultérieurement, à condition que la machine existante dispose de suffisamment d'espace de montage et d'un entraînement compatible. Vous devrez vérifier la hauteur de l’arbre, le modèle de bride et la puissance disponible du moteur. La modernisation est un moyen courant d'augmenter la capacité de production sans remplacer la chaîne entière.
Comment éviter que la corde ne se torde pendant l’enroulement ?
La torsion provient généralement d'un mauvais équilibre de tension ou d'un angle d'alimentation trop élevé du câble. Utilisez un guide pivotant qui maintient la corde alignée avec le centre de la tête. Maintenez la contre-tension avec un frein ou un moteur hydraulique et ne dépassez pas la vitesse de rotation recommandée pour le diamètre du câble.
À quelle fréquence une tête de bobinage doit-elle être entretenue ?
L'intervalle d'entretien dépend de l'utilisation. Pour une production continue, inspectez les rouleaux de guidage et les roulements toutes les 500 heures de fonctionnement et changez la lubrification selon le tableau du fabricant. Pour une utilisation intermittente, une vérification hebdomadaire suffit pour détecter l’usure avant qu’elle n’affecte la qualité de la bobine.
Si vous travaillez avec un fournisseur de têtes de bobinage, demandez un manuel d'entretien et une liste de pièces de rechange avant l'achat. Cela aide votre équipe de maintenance à planifier les stocks et à réduire les temps d’arrêt.
Solutions de têtes d'enroulement d'un fabricant de confiance
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. produit des équipements de traitement de câbles métalliques depuis 1992. Notre gamme de produits comprend des presses hydrauliques pour câbles métalliques, des machines de recuit et de effilage, ainsi que la machine à enrouler les câbles métalliques XT1600, qui intègre une tête d'enroulement robuste avec contrôle de tension réglable. Le XT1600 est conçu pour les fabricants qui ont besoin de bobines stables et reproductibles sans endommager la surface du câble.
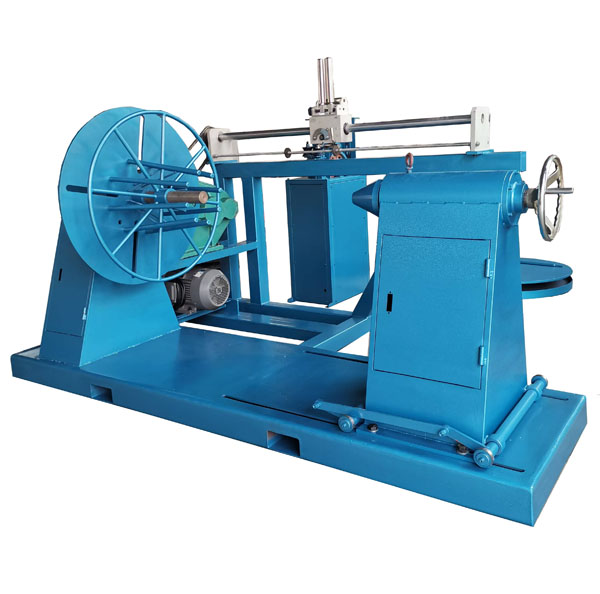 Machine à enrouler les câbles métalliques XT-1600 pour l'enroulement et le déroulement Cette machine à enrouler offre une tension réglable et un contrôle de vitesse continu pour produire des bobines stables et reproductibles sans endommager la surface, ce qui en fait un choix pratique pour les fabricants ayant besoin d'un enroulement et d'une séparation fiables du câble. Voir le produit →
En tant que fabricant et fournisseur direct, nous proposons des solutions complètes aux ateliers de cordage, aux fabricants d'élingues et aux grossistes industriels. Nous exportons dans plus de dix pays et pouvons fournir des rouleaux de guidage personnalisés, des réglages de couple hydraulique et des verrouillages de sécurité pour les dimensions spécifiques de vos bobines.
Si vous souhaitez comparer les systèmes, commencez par notre machine à rouler les câbles métalliques aperçu. Vous pouvez également lire notre article sur l'utilisation d'une machine à rouler les câbles pour voir comment une ligne de dévidage s'intègre dans un processus de production complet.


Si vous avez besoin d'un équipement hydraulique personnalisé ou d'une consultation technique, veuillez n'hésitez pas à contacter l'équipe commerciale et d'ingénierie de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N° 3, Boulevard Longgang, Rue du Port de Gaogang, Ville de Taizhou, Chine
Droit d'auteur © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tous droits réservés.

