
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Supports de recuit pour bobineurs de fil : types, guide de sélection et de maintenance
Un transformateur de câbles métalliques en Asie du Sud-Est a récemment rejeté près de 30 pour cent d'un lot recuit parce que les bobines étaient collées ensemble et que les couches extérieures étaient rayées de manière irréparable. Le profil du four était correct, l’atmosphère protectrice était stable et le temps de cycle correspondait aux spécifications du matériau. Les défauts ne provenaient pas du traitement thermique lui-même. Ils provenaient des supports de recuit des bobineurs de fil qui maintenaient les bobines pendant le cycle.
Les supports de recuit pour bobineurs de fil ne sont pas des boîtes passives qui transportent simplement les bobines dans le four. Ils contrôlent le degré de contact entre la surface du fil et les structures en acier, la liberté de circulation de l'atmosphère du four entre les couches, la répartition uniforme du poids de la pile et l'ampleur des abus mécaniques subis par les bords des bobines pendant le chargement et le déchargement. Dans le recuit par lots, la conception du support est l'une des variables les plus directes qu'une usine peut modifier pour éliminer les défauts de collage et de rayure sans toucher aux réglages du four.
Cet article explique ce que sont les supports de recuit, pourquoi ils provoquent ou corrigent les défauts de recuit par lots les plus courants, quels types de supports et matériaux sont disponibles et comment sélectionner, intégrer et entretenir les supports afin qu'ils fonctionnent de manière cohérente au fil des années de service. Il relie également les décisions des transporteurs à la chaîne de traitement des fils plus large, y compris les équipements de bobinage, d'enroulement et de recuit des extrémités des câbles métalliques.
Depuis 1992, notre société fabrique des équipements de traitement de câbles métalliques, notamment des machines de recuit de câbles en acier, des enrouleurs, des presses hydrauliques et des accessoires correspondants, pour des clients dans plus d'une douzaine de pays. Les conseils contenus dans cet article reflètent les modèles de champ que nous avons observés lorsque les transformateurs combinent leurs lignes de recuit de bobines avec des opérations de recuit final et de finition.
Supports de recuit pour bobineurs de fil : définition et rôle dans le recuit par lots
Un support de recuit est un panier, un plateau, un cadre ou un accessoire réutilisable qui supporte les bobines de fil pendant le recuit par lots. Il maintient la géométrie de la bobine intacte, sépare les couches adjacentes afin que les surfaces des fils ne se soudent pas, permet à l'atmosphère et à la chaleur du four d'atteindre chaque tour et rend la pile mécaniquement stable afin qu'elle puisse être soulevée par une grue, un poussoir ou une machine de chargement sans se déplacer.
Dans une opération typique de recuit par lots, le fil est enroulé sur une bobineuse, descendu sur un support et empilé sur deux, trois ou quatre supports en hauteur à l'intérieur d'un four à cloche ou d'un four à caisson. Le four est scellé, purgé avec de l'azote ou de l'hydrogène, chauffé à la température de recuit, maintenu pendant le temps de trempage requis, puis refroidi de manière contrôlée. Chaque étape de ce cycle exerce des forces sur le fil que le porteur doit gérer.
Le contact direct entre les couches de bobines est le problème central. Aux températures de recuit, les surfaces en acier propres peuvent se lier par diffusion, en particulier sous la pression de compression des bobines empilées. Un support bien conçu réduit la zone de contact, introduit des éléments de séparation tels que des plaques perforées ou un treillis métallique, et répartit le poids mort de la pile de manière à ce qu'aucune couche ne supporte une charge locale excessive.
Les transporteurs affectent également la circulation atmosphérique. Dans le recuit en cloche à hydrogène, par exemple, le gaz doit circuler à travers la pile de bobines et éliminer les contaminants de la surface. Un support avec une faible zone ouverte bloque l'écoulement, prolonge le temps de cycle et crée des variations locales dans l'état de l'oxyde. Un support doté de perforations généreuses, d'une géométrie rigide et de supports soigneusement placés donne à l'atmosphère un chemin prévisible autour et à travers les bobines.
Enfin, le support est un outil réutilisable. Il doit survivre à des centaines de cycles de chauffage, de refroidissement et de manipulation mécanique sans se déformer. Cette exigence détermine le choix de la méthode et du matériau de construction, qui sont tous deux examinés plus loin dans ce guide.
Défauts de collage et de grattage : pourquoi la conception du support détermine la qualité de la bobine
Le collage est la fusion des surfaces de fils adjacentes au niveau de points de contact localisés. Le grattage est l'abrasion mécanique de la surface du fil lorsque les couches se déplacent les unes par rapport aux autres pendant le chauffage, le refroidissement ou la manipulation du four. Ces deux défauts comptent parmi les problèmes de qualité les plus fréquemment signalés lors du recuit par lots de fils et de barres d'acier. L’objectif de nombreuses refontes de supports de recuit est précisément d’éviter ces deux défauts.
Les données présentées ci-dessous proviennent d'enregistrements de défauts collectés lors de plusieurs opérations de recuit par lots qui traitaient du fil d'acier à moyenne teneur en carbone sur des supports empilables. Bien que chaque usine ait sa propre combinaison d'état du four, de qualité de l'atmosphère et de qualité des matériaux, la répartition des causes de défauts suit des modèles remarquablement cohérents. Dans plus de 60 pour cent des cas signalés, la cause première impliquait le transporteur plutôt que le contrôleur du four. Nous avons regroupé les rapports en cinq catégories d'origine des défauts afin que les équipes de traitement puissent voir où les améliorations apportées par les transporteurs ont le plus grand effet. Le tableau ci-dessous montre comment les causes des défauts ont été attribuées avant que les usines n'optimisent leurs supports de recuit.
Quatre des cinq catégories de défauts du tableau sont directement liées à la conception ou à l'état du transporteur. Le collage entre des couches de bobines adjacentes représentait la plus grande part, soit 42 % des défauts signalés ; cela se produit lorsque la pression de contact et la température sont suffisamment élevées pour que la liaison par diffusion commence. Les supports à surfaces planes et continues donnent au fil moins de points de contact mais des zones de contact plus grandes, ce qui augmente paradoxalement le risque de collage car chaque point de contact supporte une pression locale élevée. Les supports perforés dotés de nervures de support étroites réduisent considérablement la zone de contact et présentent l'amélioration la plus rapide des rejets liés au collage. Les rayures représentaient 26 % et, dans la plupart des cas, la cause première était une surface de support rugueuse, des bavures soudées ou une barre de support déformée qui frottait contre le fil lorsque la pile se dilatait et se contractait. Une déformation de la bobine à 14 pour cent suit généralement un surempilement ou l'utilisation de supports avec des surfaces horizontales inégales. Une décoloration à 11 pour cent est normalement causée par un flux de gaz bloqué, qui est un autre facteur lié au transporteur, puisque la zone ouverte du transporteur détermine la quantité d'atmosphère qui atteint le centre du serpentin. Les 7 pour cent restants des défauts étaient imputables à des dommages de manutention lors du transfert entre la bobineuse, le support et le four, ce qui constitue encore une fois un problème de géométrie du support et de compatibilité des fixations. En termes pratiques, cela signifie qu'une usine pourrait réduire de plus de moitié le nombre total de défauts de recuit en remplaçant simplement un support à plateau solide par un panier correctement ventilé et à faible contact ayant le même encombrement. L’amélioration n’est pas spéculative ; plusieurs transformateurs avec lesquels nous travaillons ont changé uniquement de support et conservé le même programme de four, et leurs rejets de collage ont diminué d'un ordre de grandeur. La nuance importante est que la conception du support doit correspondre à la largeur de la bobine, au diamètre extérieur de la bobine et à la hauteur d'empilage de cette ligne spécifique ; un support qui fonctionne bien pour le fil fin peut être complètement mauvais pour les tiges lourdes. Par conséquent, lorsqu’une usine signale une augmentation soudaine des défauts de grattage, la première inspection doit porter sur les surfaces porteuses et non sur les températures du four. La mesure régulière de la planéité du support et de l'état des bords de contact fait partie de la même routine de contrôle qualité que l'étalonnage des thermocouples du four.
Types courants de supports de recuit pour bobines de fil
Cinq modèles de supports de base couvrent la majorité des applications de recuit par lots dans l'industrie du fil. Le choix parmi eux dépend de la taille de la bobine, de son poids, de la température de recuit, des exigences en matière d'atmosphère et de l'équipement de manutention déjà installé dans l'usine. Le tableau ci-dessous résume les principales caractéristiques de chaque conception.
| Type de transporteur | Construction | Aération | Capacité de charge | Idéal pour |
|---|---|---|---|---|
| Support en tôle d'acier perforée | Plaque plate à trous ronds ou oblongs, bords soudés, nervures de rigidification | 30-40% d'aire ouverte | Moyen à élevé | Recuit de bobines à usage général avec des hauteurs d'empilement modérées |
| Panier en treillis métallique soudé | Fond et côtés grillagés, cadre en fil de fer soudé, oreilles de levage en option | 50-60% d'aire ouverte | Faible à moyen | Fil fin, recuit brillant là où l'accès à l'atmosphère est critique |
| Support de cadre en fonte empilable | Grille en fonte ou en fonte d'acier réfractaire avec poteaux d'empilage intégrés | 40 à 50 % d'aire ouverte | Élevé | Bobines de tiges lourdes, longue durée de vie, cycles à haute température |
| Support extensible segmenté | Segments réglables qui se verrouillent autour du diamètre intérieur de la bobine | Dépend de l'espacement des segments | Moyen | Plusieurs tailles de bobines avec un seul luminaire |
| Support de luminaire sur mesure | Fabriqué pour enrouler le diamètre intérieur, le diamètre extérieur et les dimensions du four | Personnalisé | Personnalisé | Géométries spéciales de bobines et systèmes de chargement automatisés |
Les supports en tôle d'acier perforée sont les plus courants car ils combinent un faible coût de fabrication avec une bonne résistance structurelle. La zone ouverte est réalisée avec des trous ronds ou des ouvertures fendues, généralement espacées de manière à ce que la plaque conserve suffisamment de rigidité pour éviter l'affaissement entre les supports. Ces supports constituent un point de départ judicieux pour les fils d'un diamètre supérieur à 3 mm pour lesquels le poids de la bobine est important.
Les paniers en treillis métallique soudé offrent la ventilation la plus élevée et la plus petite empreinte de contact, ce qui les rend excellents pour le recuit brillant et pour les fils fins qui se rayent facilement. Leur principale faiblesse est leur capacité de charge limitée : les planchers grillagés peuvent gonfler sous de lourdes piles, c'est pourquoi ils sont généralement construits avec un cadre périphérique et un anneau de support central. Ils nécessitent également une inspection plus fréquente car les intersections de fils individuels peuvent se desserrer après de nombreux cycles thermiques.
Les supports à cadre moulé empilables constituent l’option robuste. La structure moulée conserve mieux sa forme à haute température que les fabrications soudées, et le motif en grille offre un soutien et une ventilation constants. Ils coûtent plus cher au départ, mais dans les usines à fort tonnage, la durée de vie plus longue réduit généralement le coût par cycle de recuit.
Les transporteurs segmentés et personnalisés répondent à des objectifs plus précis. Les transporteurs segmentés sont pratiques pour les usines qui traitent une large gamme de diamètres de bobines, car la même base peut être ajustée plutôt que d'acheter un transporteur séparé pour chaque taille. Les montages personnalisés sont justifiés lorsque le four de recuit a des dimensions inhabituelles ou lorsqu'une machine de chargement automatisée nécessite une géométrie de support précise.
| Scénarios d'application
| Accent sur la sélection
|
Matériaux porteurs de recuit : propriétés, températures et paramètres économiques
La sélection des matériaux détermine la durée pendant laquelle un support conserve sa forme, la quantité de tartre qui tombe sur le fil et le coût du support par cycle de recuit. Le tableau ci-dessous compare les cinq familles de matériaux les plus souvent utilisées par les fabricants et fournisseurs de transporteurs.
| Matériel | Température continue maximale | Comportement d'oxydation | Coût relatif | Durée de vie prévue |
|---|---|---|---|---|
| Acier au carbone (Q235 / A36) | 550-600°C | Évolue rapidement au-dessus de 550°C | Faible | 2 à 4 ans en service à basse température |
| Faible-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Détartrage modéré, forme une couche d'oxyde protectrice | Moyen | 4-6 ans |
| Acier inoxydable 304 | 800-850°C | Bonne résistance à l'oxydation, coût modéré | Moyen-high | 6-8 ans |
| Acier inoxydable 310S / 309 | 1000-1050°C | Excellente résistance à l'oxydation à haute température | Élevé | 8-12 ans |
| Acier moulé résistant à la chaleur (base Ni-Cr) | 900-1000°C | Excellente structure moulée qui résiste au fluage | Élevé | 8-12 ans |
L'acier au carbone est attractif lorsque le cycle de recuit reste inférieur à 600°C. Dans ces conditions, il offre une résistance et une rigidité adéquates à un faible prix d’achat. Le problème commence lorsque les plantes augmentent la température du cycle ou prolongent le temps de trempage, car le tartre rapide supprime la section transversale du matériau et le tartre s'écaille sur le fil, provoquant des marques de surface qui apparaissent après l'étirage.
Les aciers faiblement alliés résistants à la chaleur constituent une amélioration courante. Ils coûtent environ 30 à 40 % de plus que l'acier au carbone ordinaire, mais durent environ deux fois plus longtemps dans le même service, ce qui les rend généralement moins chers sur la base du coût par cycle. Ils constituent le minimum recommandé pour les recuits discontinus au-dessus de 650°C.
Les supports en acier inoxydable, en particulier les nuances 304 et 310S, sont préférés lorsque de grands paquets de fils fins sont recuits à plusieurs reprises et que la qualité de surface est la priorité absolue. L'acier inoxydable ne forme pas la même calamine que l'acier au carbone, le risque que des particules de calamine s'incrustent dans le fil est donc beaucoup plus faible. Le coût plus élevé des matériaux est justifié par des taux de rebut plus faibles dans les lignes de recuit brillant.
Les supports moulés résistants à la chaleur constituent la solution haut de gamme pour les opérations qui exécutent des cycles continus à haute température, telles que le recuit de fil inoxydable ou de fil de ressort de soupape. Leur structure moulée résiste mieux au fluage que les tôles soudées, et la conception en grille minimise les points de contact. Les usines qui fonctionnent en deux ou trois équipes constatent généralement que les transporteurs de fontes remboursent l'investissement initial le plus élevé dans un délai de dix-huit mois.
Certains fabricants proposent également des supports en acier au carbone aluminisé. Le revêtement en aluminium offre une protection modérée contre l'oxydation autour de 600 à 650°C à un coût inférieur à celui de l'acier inoxydable. Le revêtement se dégrade progressivement, il est donc préférable de traiter les supports aluminisés comme une option jetable pour les bobines légèrement chargées.
Comment sélectionner les supports de recuit pour les bobineurs de fil
La sélection commence par les données du processus et non par un catalogue de produits. Avant de contacter un fabricant ou un fournisseur, collectez les paramètres de fonctionnement suivants pour votre ligne.
- Diamètre extérieur de la bobine, diamètre intérieur et hauteur après enroulement sur la bobineuse
- Poids de la bobine et poids total maximum d'une pile entièrement chargée
- Température de recuit, temps de trempage et composition de l'atmosphère du four
- Dimensions internes du four et méthode de chargement (grue, poussoir ou chariot automatisé)
- Uniformité de chauffage requise et écart de température acceptable à l'intérieur de la cheminée
- Matériel de manutention et parcours de transfert du bobineur au transporteur jusqu'au four
- Nombre d'équipes de production et durée de vie cible du transporteur
- Budget d'achat initial par rapport au coût à long terme par cycle de recuit
Une fois ces paramètres définis, effectuez la sélection dans un ordre structuré.
- Définissez la pile de bobines la plus défavorable : la bobine la plus lourde, la disposition d'empilage la plus élevée et le cycle le plus chaud auquel le support doit survivre.
- Calculez la pression de contact au niveau de la couche inférieure de la bobine en utilisant le poids de la pile divisé par la surface totale de contact du support.
- Choisissez un type de support qui limite la zone de contact tout en gardant les bords de la bobine stables et en empêchant le télescopage.
- Vérifiez que la zone ouverte du transporteur correspond au système d'atmosphère du four et au débit de gaz requis.
- Comparez les qualités de matériaux par rapport à la température et à l'atmosphère du cycle, et sélectionnez la qualité dont le coût par cycle est le plus bas.
- Confirmez la compatibilité de manutention avec les crochets de grue, les fourches ou les machines de chargement existants.
- Établir un calendrier d'inspection et une stratégie de pièces détachées avec le fournisseur avant le traitement du premier lot.
Lorsque vous achetez des supports de recuit directement auprès d'un fabricant, vérifiez si le fournisseur produit les supports à partir d'un stock d'acier certifié, s'il peut fournir des certificats de matériaux et s'il propose des grilles de rechange, des barres de support et des poteaux d'empilage pour un remplacement ultérieur. De nombreux acheteurs préfèrent s'approvisionner en supports auprès d'un seul fabricant qui fournit également leurs équipements de bobinage et de recuit, car les tolérances dimensionnelles et les recommandations de matériaux restent alors cohérentes tout au long de la chaîne de processus. Si vous achetez en gros, un accord de vente en gros avec un fabricant réputé peut réduire considérablement le coût unitaire. N'oubliez pas qu'un support est un outil consommable avec une durée de vie limitée ; évaluez le prix d'achat comme le coût par cycle de recuit, et non comme une dépense en capital ponctuelle.
Intégration de supports de recuit avec des équipements d'enroulement de fil et de recuit
Sur une ligne moderne de traitement du fil, le transporteur n’est pas seul. La bobine se détache de l'enrouleur de fil, est transférée vers le support, puis traverse le four de recuit. Le bobineur détermine les dimensions de la bobine, la tension d'enroulement et l'état de surface du fil lors de sa pose sur le support. Si la bobineuse produit des bobines lâches ou télescopiques, le transporteur ne peut pas corriger cela ; si le support présente des bords tranchants, même une bobine parfaitement enroulée sera rayée.
Le point d'intégration le plus important est la correspondance dimensionnelle entre le diamètre intérieur de la bobine et le diamètre du support du support. Une bobine d'un diamètre intérieur de 500 mm doit reposer sur un support qui la maintient au niveau de l'alésage intérieur sans appuyer contre les enveloppes extérieures. Le support doit être conçu de manière à ce que la bobine repose sur au moins deux anneaux, permettant à l'atmosphère de passer à travers l'alésage pendant tout le cycle.
À la fin de l'étape de recuit, les transformateurs de câbles métalliques effectuent souvent des opérations de traitement final supplémentaires telles que la coupe, la fusion et le rétrécissement. Dans notre gamme de produits, la machine de recuit et de effilage de câbles métalliques RDQ1011 combine les étapes de recuit et de formage d'extrémité en une seule opération, produisant une extrémité conique compacte qui ne s'effiloche pas.
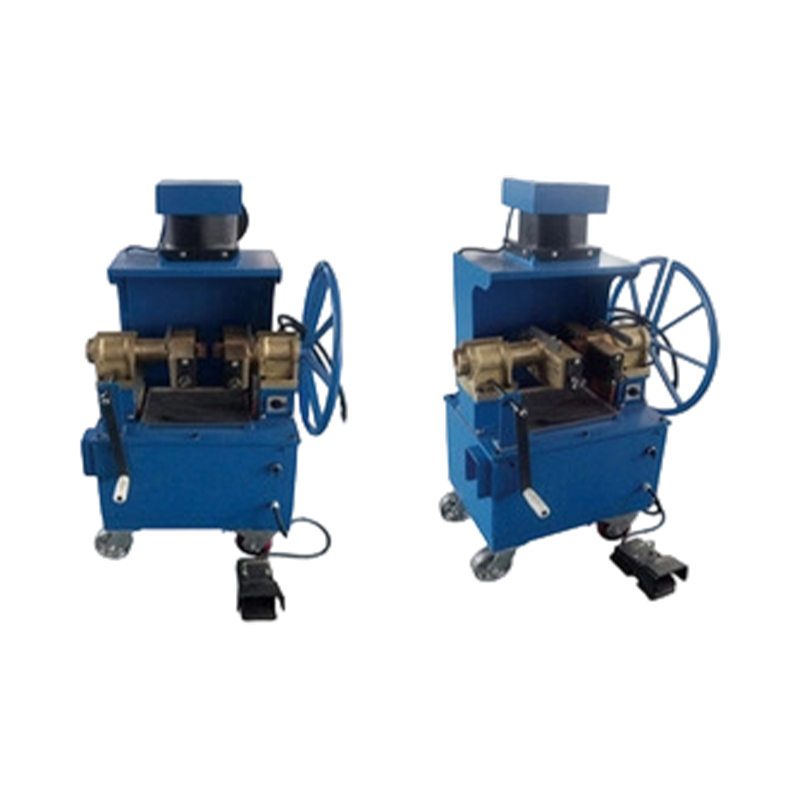 Machine de recuit et de conicité de câbles métalliques RDQ-1011 Cette machine combine le recuit et le formage des extrémités en une seule étape, produisant des extrémités coniques compactes et qui ne s'effilochent pas. Il convient aux câbles d'ascenseur, de mine et de grue, avec une utilisation facile et une faible consommation d'énergie. Voir le produit →
Pour le côté enroulement, l'enrouleur de câble métallique XT1600 permet un enroulement contrôlé du câble métallique sur des bobines ou des bobines avec une tension réglable, de sorte que la bobine quitte l'enrouleur dans une forme propre et stable et puisse être transférée vers le support sans endommager les bords.
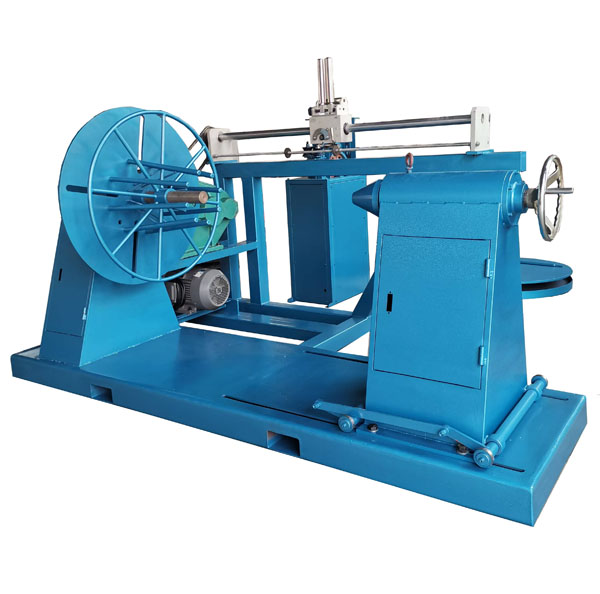 Machine à enrouler les câbles métalliques XT-1600 Conçue pour l'enroulement contrôlé de câbles métalliques sur des bobines à tension réglable, cette machine garantit des bobines propres et stables pour un transfert en toute sécurité. Il présente un couple élevé, une régulation de vitesse en continu et une mesure précise de la longueur. Voir le produit →
Lorsque le programme de production comprend le recuit séparé d'extrémités de câbles spécifiques sans réchauffer la bobine entière, la machine de recuit de câbles en acier RDQ1010 offre à l'opérateur un poste de travail dédié à cette tâche, ce qui réduit la consommation d'énergie du four et raccourcit la chaîne de processus.
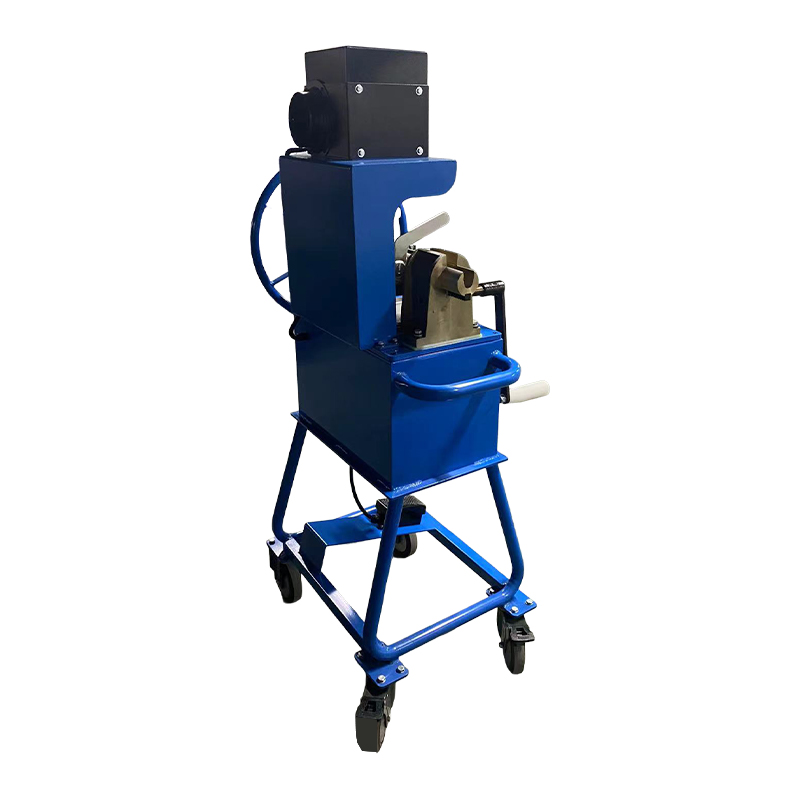 Machine de recuit de câble en acier RDQ-1010 Ce poste de travail de recuit dédié traite des extrémités de câbles métalliques spécifiques sans réchauffer la totalité de la bobine, ce qui réduit la consommation d'énergie du four et raccourcit la chaîne de traitement. Il gère plusieurs dimensions de corde sans remplacement de pièce. Voir le produit →
En alignant la sélection du support avec la sortie de la bobineuse et l'équipement de finition, un processeur crée un flux de matériaux continu : bobines stables, transfert sûr, recuit uniforme et géométrie d'extrémité cohérente. Ce flux améliore non seulement la qualité mais également l'efficacité du travail, car les opérateurs passent moins de temps à réparer les bords endommagés et à réinitialiser les bobines.
Lecture connexe
Entretien et durée de vie des supports de recuit
Un transporteur de recuit bien construit peut durer des années, mais seulement si l'usine l'inspecte selon un calendrier fixe et répare les petits dommages avant qu'ils ne deviennent un problème de qualité. Les supports négligés développent des bavures pointues, des plaques de support affaissées et d'importants dépôts de tartre qui provoquent directement des défauts de grattage et de décoloration.
L'activité de maintenance la plus importante est l'inspection régulière de toutes les surfaces qui touchent le fil. Les bavures et les projections de soudure doivent être rectifiées immédiatement. Les barres de support déformées doivent être redressées ou remplacées avant le prochain chargement, car une barre déformée modifie la répartition de la pression à travers la pile de bobines et augmente le risque de collage.
| Fréquence | Article d'inspection | Critères d'acceptation |
|---|---|---|
| Après chaque cycle | Surfaces de contact des bobines pour l'accumulation de tartre et les bavures | Aucune saillie dépassant 0,5 mm |
| Mensuel | Planéité sur le plan de support | Déviation inférieure à 5 mm sur la largeur du support |
| Trimestriel | État des soudures et fissures visibles | Aucune fissure visible de plus de 10 mm |
| Avant les campagnes de fours | Matériel thickness at high-stress points | Épaisseur restante d'au moins 70 pour cent de l'original |
Les méthodes de nettoyage dépendent du matériau. Les supports en acier au carbone peuvent être nettoyés avec une brosse métallique ou par grenaillage pendant les arrêts programmés du four. Il est préférable de nettoyer les supports en acier inoxydable et en fonte résistant à la chaleur par sablage doux ou par décapage chimique pour éviter d'endommager la couche d'oxyde protectrice. Évitez de tremper l'eau dans un support chaud ; le choc thermique déformera le cadre et réduira sa durée de vie.
Les travaux de réparation doivent être effectués avec un matériau de remplissage correspondant au métal de base du support. L'utilisation d'un fil de soudure en acier doux ordinaire sur un support résistant à la chaleur crée des zones faiblement alliées qui s'oxydent rapidement et deviennent les premiers points de défaillance. Un fabricant fiable peut fournir la tige de réparation appropriée et peut également réusiner la surface de support lorsque les travaux de réparation accumulés ont rendu le support inégal.
Le remplacement est dû lorsque l'une des conditions suivantes apparaît : amincissement du matériau inférieur à 70 % de l'épaisseur d'origine, fissures récurrentes dans les soudures porteuses, déformation permanente supérieure à 5 mm sur le plan de support ou perte de zone ouverte due à une accumulation de tartre qui ne peut pas être éliminée par le nettoyage. L’exploitation d’un support usé au-delà de ces limites met en danger l’ensemble de la pile de bobines.
FAQ : Supports de recuit pour bobineurs de fil
À quoi sert un support de recuit pour bobineurs de fil ?Il soutient et sépare les bobines de fil pendant le recuit par lots, empêche le collage et les rayures, permet la circulation de l'atmosphère du four autour et à travers la pile de bobines et stabilise la pile pour un levage et un chargement du four en toute sécurité. |
Pourquoi les bobines de fil collent-elles ensemble pendant le recuit ?À la température de recuit, les surfaces en acier propres en contact direct peuvent se lier par diffusion. La pression de compression des bobines empilées augmente le degré de contact, la principale contre-mesure est donc de réduire la zone de contact grâce à la conception du support. |
De quel matériau les supports de recuit doivent-ils être fabriqués ?Pour les cycles inférieurs à 600°C, l’acier au carbone est économique. Pour des températures plus élevées, il est préférable d'utiliser de l'acier faiblement allié résistant à la chaleur, de l'acier inoxydable 304 ou 310S ou des alliages moulés résistants à la chaleur. Le choix dépend de la température de pointe du cycle, de l'atmosphère et de la durée de vie souhaitée. |
Combien de bobines peuvent être empilées sur un support de recuit ?Cela dépend de la conception du support, du poids de la bobine et de la hauteur du four. Une règle générale consiste à maintenir la charge de la couche inférieure en dessous de la limite de fluage du fil et du matériau porteur ; quatre à six bobines sont courantes pour les fils de taille moyenne. |
Combien de temps dure un support de recuit ?Les supports fabriqués en acier au carbone durent généralement de deux à quatre ans en service à basse température, tandis que les supports en fonte résistant à la chaleur peuvent durer de huit à douze ans. Les pratiques de nettoyage et les précautions de manipulation sont aussi importantes que la qualité du matériau. |
Les supports d'un autre fournisseur peuvent-ils être utilisés avec un four existant ?Oui, à condition que l'empreinte au sol, la hauteur d'empilage, la zone ouverte et la qualité du matériau correspondent au four et au processus. Un fabricant réputé demandera normalement le dessin du four et les paramètres de la bobine avant de produire des supports. |
Les supports de recuit affectent-ils le temps de cycle ?De manière significative. Un support avec une surface ouverte limitée ralentit l'échange atmosphérique et le transfert de chaleur, ce qui peut prolonger la durée du cycle de 10 à 20 pour cent. Les supports optimisés réduisent les écarts de température à l'intérieur de la pile de bobines et peuvent raccourcir le cycle sans risque pour la qualité du produit. |
Réflexions finales sur les supports de recuit pour les bobineurs de fil
Les transporteurs de recuit sont les bêtes de somme silencieuses de l'usine de traitement du fil. Ils détectent chaque cycle, absorbent chaque variation de température et supportent tout le poids de la pile de bobines, mais ils sont souvent le dernier composant à être examiné lorsque les taux de défauts augmentent. Les preuves recueillies sur le terrain sont cohérentes : la géométrie, le matériau et l'état du support font la différence entre un processus de recuit stable et un processus produisant des déchets intermittents.
Lorsque vous sélectionnez un transporteur, partez de vos propres données de processus, notamment la bobine la plus lourde, le cycle le plus chaud, le type d'atmosphère et l'itinéraire de manipulation depuis la bobineuse jusqu'au four. Faites correspondre le type de transporteur et le matériel à ces numéros, achetez auprès d'un fabricant capable de certifier le matériel et inspectez les transporteurs selon un calendrier fixe. Le coût d’un support bien conçu ne représente qu’une petite fraction de la valeur des bobines qu’il protège.
Si vous exploitez une ligne de traitement de câbles métalliques et avez besoin d'équipements pour compléter la chaîne, y compris l'enroulement, l'enroulement, le recuit, l'effilage et le pressage, notre société fournit des machines conçues pour fonctionner avec la même logique de production décrite dans cet article. Vous pouvez consulter la gamme de produits sur ce site Web ou contacter notre équipe d'ingénierie avec les paramètres de vos bobines et les dessins de votre four.


Si vous avez besoin d'un équipement hydraulique personnalisé ou d'une consultation technique, veuillez n'hésitez pas à contacter l'équipe commerciale et d'ingénierie de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N° 3, Boulevard Longgang, Rue du Port de Gaogang, Ville de Taizhou, Chine
Droit d'auteur © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tous droits réservés.

