
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Machine de coupe à longueur : comment la précision de la longueur façonne les élingues et les déchets de câbles métalliques
Douze millimètres de câble métallique, une élingue finie de 4,5 mètres et une erreur de 10 mm à la coupe. C'est la séquence que rencontrent de nombreux magasins d'élingues un lundi matin : l'œil ne se pose pas là où le dessin l'indique, la virole doit être coupée et un morceau de corde qui a pris trois minutes à préparer va dans la poubelle. La coupe elle-même prend moins d'une seconde et tout après dépend du résultat.
Voici la version courte de ce que soutient cet article. Une machine de coupe à longueur est d'abord un appareil de mesure et ensuite un appareil de coupe. Les acheteurs qui comparent les machines uniquement sur la forme ou le tonnage de la lame paient souvent ce choix plus tard en ferraille, retouche et élingues rejetées, tandis que les acheteurs qui partent de la tolérance de longueur et de l'état final se retrouvent avec une ligne qui fonctionne silencieusement pendant une décennie. La précision de la longueur, et non la force de coupe, est la spécification qui détermine votre coût réel par pièce.
Le terme recouvre deux familles de matériels assez différentes. L’une est la ligne de coupe de bobines à longueur utilisée dans le traitement des métaux, où un dérouleur alimente la feuille ou la plaque à travers un niveleur et une cisaille produit des flans plats. L'autre est la machine de coupe à longueur utilisée pour les câbles métalliques, les câbles, les tuyaux et les produits longs similaires, où le matériau arrive sur une bobine ou une bobine et repart sous forme de longueurs mesurées et préparées aux extrémités. Les deux familles effectuent les trois mêmes tâches : alimenter le matériau, le mesurer et couper au bon endroit. Ce qui change, c'est le comportement du matériau et donc la tolérance que vous pouvez raisonnablement respecter.
Les sections ci-dessous couvrent les composants, le principe de fonctionnement, les types de machines, les chiffres derrière la précision de la longueur, les questions de sélection qui méritent d'être posées et les routines de maintenance qui garantissent l'honnêteté d'une fraise. Lorsque le sujet se tourne vers le traitement des câbles métalliques, nous nous appuyons sur l'expérience d'un fabricant du Jiangsu, en Chine, qui construit des presses hydrauliques, des unités de recuit et de conicité et des enrouleurs pour cette industrie depuis 1992 et expédie à des acheteurs en Europe, en Asie du Sud-Est, en Afrique et au-delà.
À retenir : une machine de coupe à longueur est aussi bonne que son système de mesure, c'est pourquoi la tolérance et la répétabilité doivent être écrites dans le devis avant de discuter de la force de coupe et du type de lame.
Ce que fait une machine de coupe à longueur dans une ligne de production
Retirez la tôle et le système hydraulique et une machine de coupe à longueur remplit trois fonctions simples : elle extrait le matériau d'une réserve, elle suit la quantité qui a dépassé un point de référence et elle déclenche une tête de coupe lorsque la longueur cible est atteinte. La fourniture peut être une bobine d'acier de 10 tonnes sur un mandrin, une bobine de câble métallique de 500 mètres sur une cage de dévidage ou un paquet de barres sur une table à rouleaux. La tête de coupe peut être une lame de cisaille pivotante, une guillotine, un disque rotatif, un couteau hydraulique ou une unité thermique qui fait fondre et effiler l'extrémité du câble.
La complexité réside dans la mesure, pas dans la coupe. La tôle se déplace sur une bande droite et prévisible, de sorte qu'un niveleur, un ensemble de rouleaux d'alimentation et un encodeur donnent une longueur fiable. Le câble métallique est une structure torsadée, élastique et légèrement compressible. Il tourne en se déroulant, emmagasine l’énergie de torsion, s’étire sous tension et rebondit lorsque la tension est relâchée. Une roue de mesure qui fonctionne parfaitement sur une tôle d'acier de 1 mm peut perdre trois ou quatre pour cent sur un câble de 20 mm si la tension n'est pas contrôlée.
Une ligne de bobines typique et une station de coupe de câble typique partagent les mêmes éléments de base :
- Dérouleur ou dérouleur : un mandrin, un support de bobine ou un chariot de bobine qui libère le matériau sans jeu.
- Étape de tension ou de nivellement : des rouleaux d'alimentation, un redresseur ou un rouleau danseur qui élimine le jeu et le jeu de bobines.
- Etage de mesure : une roue ou un rouleau couplé à un codeur, parfois avec une butée mécanique en secours.
- Tête de coupe : cisaille, guillotine, scie, coupeuse hydraulique ou unité de fusion, choisie en fonction du matériau et de la finition finale souhaitée.
- Déchargement et support : une table de sortie, un bac de récupération, une unité d'empilage ou un convoyeur d'évacuation qui empêche les matériaux longs de se plier.
- Contrôle : un automate et une IHM qui conservent la recette, comptent les pièces, enregistrent les écarts et alimentent l'étape suivante du processus.
Il y a une habitude qui distingue les magasins précis des magasins occupés : ils ne confondent jamais la longueur coupée avec la longueur finie. Prenez une élingue à deux brins, espacée de 4 500 mm des points d'appui, avec un œillet pressé à chaque extrémité et un dé à coudre à l'intérieur de chaque œillet. L'œil consomme la corde, le dé à coudre ajoute du diamètre et la pression sur la virole allonge l'assemblage d'une quantité faible mais reproductible, généralement de quelques millimètres sur une corde de 16 mm. La longueur de coupe inscrite sur le bon de travail doit inclure ces allocations. Les ateliers qui traitent la longueur d'étirage comme la longueur de coupe perdent la différence en tant que taux de rejet, et le taux de rejet augmente à mesure que le diamètre du câble augmente.
À retenir : Définissez toujours si la longueur sur le dessin est la longueur finie ou la longueur coupée, car la géométrie des yeux et la pression de la virole absorberont plusieurs millimètres avant que l'élingue ne soit terminée.
Composants de base et comment une machine de coupe à longueur effectue la coupe
Alimentation et mesure
Trois approches de mesure dominent le marché. Le plus simple est une butée mécanique : l'opérateur avance la matière jusqu'à ce qu'elle touche une plaque fixe, puis coupe. Il est bon marché, robuste et étonnamment précis sur des matériaux courts et rigides, mais il est lent et dépend des sensations de l'opérateur. Le second est un rouleau d'alimentation avec un encodeur. Un rouleau durci appuie sur le matériau, compte les tours et les convertit en longueur. La précision dépend du diamètre du rouleau, de l'usure et du glissement, c'est pourquoi les machines à usage intensif rectifient et recertifient leurs rouleaux de mesure plutôt que de simplement remplacer l'encodeur. La troisième est une alimentation servo avec correction en boucle fermée, où le contrôleur compare la longueur commandée avec la longueur mesurée et coupe automatiquement la pièce suivante.
Le câble métallique ajoute une quatrième variable : la tension. Si la corde est tirée fort pour la redresser, la longueur mesurée est une longueur étirée. Relâchez la tension et la pièce est courte. Une tension constante, appliquée par un frein sur le support de paiement ou un rouleau danseur, compte plus qu'un encodeur à plus haute résolution.
Les options de tête de coupe
La tête de coupe détermine à la fois la longueur que vous pouvez tenir et l'état de l'extrémité que vous remettez à la station suivante. Le tableau ci-dessous compare les méthodes rencontrées le plus souvent dans les ateliers de transformation de tôles et de cordages. Les valeurs sont des plages de planification indicatives ; confirmez-les auprès de votre fournisseur de machines en fonction de votre propre matériau et diamètre.
| Méthode de coupe | Matériel | Tolérance de longueur typique | Condition de fin | Meilleur ajustement |
|---|---|---|---|---|
| Lame de cisaille pivotante | Tôle, bande, plaque jusqu'à épaisseur modérée | ±0,5 à ±2 mm | Propre, légère bavure, déformation minime | Lignes de coupe à longueur de bobines à haut débit |
| Cisaille guillotine | Plaque, bande épaisse | ±1 à ±3mm | Bord droit, bavure sur la face inférieure | Plaque plus épaisse, vitesse inférieure, service robuste |
| Cisaille rotative ou volante | Bande continue | ±0,5 à ±1,5 mm | Bon avantage à grande vitesse | Des lignes qui ne peuvent pas s'arrêter à chaque coupe |
| Scie à disque abrasif | Câble métallique, câble, barre | ±5 à ±20mm | Bavure, chaleur, dommages possibles aux brins | Faible volume, diamètres mixtes, atelier général |
| Coupe-corde hydraulique | Câble métallique, câble | ±2 à ±5 mm | Coupe nette, les extrémités doivent être saisies ou fusionnées | Ateliers de production d'élingues |
| Unité de coupe et de conicité | Câble métallique | ±2 à ±5 mm plus a repeatable tip | Pointe conique compacte qui résiste à l'effilochage | Élingues, terminaisons, applications pull-through |
Deux détails de ce tableau ont un effet direct sur les coûts. Premièrement, une bavure n’est pas seulement esthétique. Une bavure sur une extrémité de câble endommage l'intérieur d'une virole et peut couper le manchon d'étanchéité. Une étape d'ébavurage ou de fusion peut donc être nécessaire. Deuxièmement, la chaleur compte. Un disque abrasif chauffe localement les torons, et sur une corde galvanisée ou à haute teneur en carbone, cette chaleur peut réduire la résistance locale ou endommager la couche de zinc. Un coupeur hydraulique cisaille à température ambiante, raison pour laquelle il est préféré lorsque la coupe est proche de la partie active de l'élingue.
Contrôle, comptage et traçabilité
Les contrôles modernes portent moins sur la coupe que sur la preuve. Une bonne IHM stocke les recettes par produit, compte les pièces bonnes et rejetées, avertit lorsque l'écart sur les dix dernières coupes dépasse une bande définie et peut exporter un journal pour un audit client. Si votre client demande la traçabilité des accessoires de levage, ce journal est beaucoup plus facile à produire à partir d'un contrôleur de machine qu'à partir d'un voyageur papier.
À retenir : achetez d'abord le dispositif de mesure et de contrôle de tension dont vous avez besoin, puis choisissez la tête de coupe, car une bonne cisaille derrière un rouleau d'alimentation glissant produit toujours des déchets.
Principaux types de machines de coupe à longueur et emplacement de chacune d'entre elles
Lignes de coupe à longueur de bobines pour tôles et plaques
C’est l’interprétation classique du mot-clé. Une ligne de bobines combine un dérouleur, une niveleuse à rouleaux multiples, une fosse à boucle ou danseuse, une alimentation servo, une cisaille et un empileur. Les vitesses de ligne varient de quelques mètres par minute sur des tôles épaisses à bien plus de soixante mètres par minute sur des tôles fines. La machine est jugée sur la planéité, l'équerrage, la précision de la longueur et la qualité de la surface. L'investissement est important et le retour sur investissement dépend du volume : ces lignes appartiennent aux centres de service, aux fabricants d'appareils électroménagers et aux producteurs de panneaux de construction plutôt qu'aux ateliers de travail à façon.
Machines à couper les câbles et câbles à longueur
En comparaison, les stations de coupe de câbles sont compactes. Un support de dévidage libère la bobine, un frein ou un danseur maintient la tension, une roue de mesure suit la longueur et une unité de coupe ou de coupe et de conicité produit la pièce. Parce que la corde est flexible, les longues longueurs coupées ont besoin d'un soutien plutôt que d'une retenue : une goulotte ou une table empêche la pièce de fouetter et maintient l'extrémité accessible. Ces machines sont généralement spécifiées par plage de diamètres de câble, plage de longueur, tolérance et cycles par heure.
Machines combinées de découpe et de préparation des bouts
Une part croissante de la production d'élingues utilise une seule unité qui coupe à longueur et façonne l'extrémité en un seul cycle. L'extrémité peut être fusionnée en une pointe compacte, effilée pour une insertion plus facile dans une virole ou une douille, ou recuite pour soulager les contraintes avant un traitement ultérieur. La combinaison des deux étapes supprime une opération de manipulation et, plus important encore, supprime le risque d'effilochage de l'extrémité du câble entre les stations.
Matériel de déroulage et de dévidage
La partie la moins glamour de la ligne est souvent celle qui la limite. Un enrouleur motorisé qui enroule le câble uniformément sur un tambour ou une bobine et le déroule sans torsion, maintient le coupeur en aval alimenté à une tension constante. Un bobinage inégal crée des pics de tension, et les pics de tension créent des pièces courtes.
| Classe | Matériel handled | Plage de longueur typique | Niveau d'automatisation | Où ça rapporte |
|---|---|---|---|---|
| Bobine complète coupée à longueur | Acier, aluminium, bobine revêtue | 300 mm à 12 000 mm | Haut, avec empilement et emballage | Centres de services à haut volume |
| Ligne de bobines compactes | Bobine de calibre fin, bande étroite | 200 mm à 6 000 mm | Moyen | Petits ateliers de fabrication |
| Station de coupe de corde | Câble métallique, câble, hose | 500 mm à 100 000 mm | Moyen, often manual handling | Production d'élingues et de gréements |
| Unité de coupe et de conicité | Câble métallique | 500 mm à 60 000 mm | Moyen to high | Magasins avec des commandes répétées |
| Unité de déroulage et de dévidage | Câble métallique, câble | N'importe lequel, prend en charge la station de coupe | Faible à moyen | Tout magasin manipulant de grandes bobines |
À retenir : adaptez la classe de machine à votre matériau et à votre volume plutôt qu'à votre budget, car une station de coupe de câble et une ligne de coupe de bobines à longueur résolvent des problèmes véritablement différents.
Précision de longueur et débit : ce que montrent les chiffres
La précision de la longueur est le nombre qui décide si une machine de coupe à longueur est bon marché ou chère pendant sa durée de vie. Un couteau d'une capacité de ±1 mm et un autre d'une capacité de ±20 mm peuvent se ressembler sur un devis, mais ils produisent des taux de rebut très différents sur la même commande. Le débit est tout aussi important, car une machine lente augmente les coûts de main-d'œuvre sur chaque pièce et allonge les délais de livraison. Pour rendre le compromis visible, le tableau ci-dessous représente le débit indicatif par rapport à l'écart de longueur pour cinq configurations de coupe trouvées dans les ateliers d'élingues et les ateliers de métaux légers. Les chiffres sont des valeurs de planification compilées à partir des spécifications typiques de la machine et des pratiques habituelles en atelier, et ne garantissent pas des performances pour un modèle spécifique. Utilisez-les donc comme point de départ pour vos propres essais. Comparez la forme des barres plutôt que les nombres exacts, puis demandez sur quelle barre repose votre processus actuel.
La première barre montre pourquoi la découpe manuelle ne survit que dans les travaux mixtes et à faible volume. À environ vingt-cinq coupes par heure avec un ruban à mesurer et une scie abrasive, le coût de la main d'œuvre par pièce est élevé, et la bande de déviation d'environ vingt millimètres signifie que toute élingue ayant une longueur serrée devra être retravaillée. La deuxième barre montre la première véritable avancée : une butée mécanique derrière une cisaille pivotante retire le ruban à mesurer de la boucle, quadruple grossièrement le rendement et réduit l'écart à quelques millimètres à un chiffre. De nombreux petits ateliers trouvent que la précision cesse d’être un goulot d’étranglement.
Le troisième bar est l'endroit où les ateliers de production ont tendance à s'asseoir. Une roue de mesure alimentée par un codeur combinée à un coupe-câble hydraulique atteint environ deux cent cinquante coupes par heure et retient environ trois millimètres, ce qui est suffisant pour la plupart des élingues et terminaisons à usage général. La quatrième barre représente le plafond d'une ligne de bobines : une alimentation asservie avec une cisaille rotative peut effectuer quatre cents coupes par heure et tenir environ un millimètre, mais cette précision suppose une bande plate et constante, une tension contrôlée et un cisaillement propre, des conditions que la corde offre rarement. La cinquième barre montre un compromis délibéré. L'ajout d'une station de coupe et de conicité coûte un certain débit, car chaque pièce nécessite une deuxième opération au cours du même cycle, mais l'écart reste à l'intérieur d'environ un millimètre et demi et l'extrémité du câble arrive à la presse prête à l'emploi.
Lues ensemble, les barres soulèvent trois points pratiques. Premièrement, la précision et la rapidité ne sont pas un simple échange. Le passage de la mesure un à la mesure trois multiplie par dix le rendement tout en resserrant la tolérance, car les deux gains proviennent de la suppression du jugement manuel plutôt que d'une coupe plus dure. Deuxièmement, la plus grande amélioration pour la plupart des ateliers n'est pas une lame plus rapide mais un meilleur système de mesure et de tension, puisque c'est ce qui convertit le comportement de la barre un en comportement de la barre trois. Troisièmement, la dernière barre montre que la préparation finale doit être comptée comme faisant partie de l’opération de découpe. Un atelier qui coupe avec précision puis effiloche l'extrémité pendant la manipulation a simplement déplacé les déchets en aval, généralement vers la station la plus chère de l'usine.
L’endroit où l’écart apparaît réellement dans votre feuille de coûts dépend du nombre d’yeux du harnais. Un harnais à une jambe avec un œil pressé absorbe quelques millimètres sans problème. Un assemblage d'élingue à deux ou quatre branches multiplie l'erreur : deux branches coupées à plus huit millimètres et deux à moins huit millimètres peuvent déséquilibrer le maillon principal et forcer à refaire l'ensemble plutôt qu'une seule pièce. Pour les assemblages, la règle utile est de maintenir la tolérance de coupe à environ un quart de la tolérance de longueur finie autorisée, afin que les étapes de pressage, de stabilisation et de mesure en aval aient de la place pour se déplacer sans violer le dessin. Cette règle à elle seule explique pourquoi les ateliers d'assemblage paient pour l'alimentation du codeur même lorsqu'une butée mécanique passerait techniquement avec succès une inspection du premier article.
À retenir : L'amélioration du système de mesure et de tension permet généralement d'obtenir plus de précision et plus de débit en même temps, alors qu'une lame plus grande à elle seule n'achète ni l'un ni l'autre.
Points de sélection : Comment spécifier une machine de coupe à longueur
Matériau, diamètre et construction
Commencez par le pire des cas que vous ayez jamais réalisé, pas par la moyenne. La construction de la corde compte autant que le diamètre : une corde à âme en fibre 6x19 se comporte différemment d'un toron compacté 6x36 ou d'une corde résistante à la rotation, et une machine dimensionnée pour le plus facile aura du mal avec le plus dur. Sur les lignes de bobines, la limite d'élasticité et l'épaisseur déterminent le tonnage de cisaillement, et les bandes élastiques à haute résistance exigent plus de force de maintien que l'acier doux de même calibre.
Plage de longueur et tolérance
Écrivez la tolérance sous forme de bande, et non d'un seul chiffre, et indiquez si elle s'applique à la longueur coupée ou à la longueur finie. Une spécification utile se lit comme suit : longueur de coupe de 800 mm à 12 000 mm, tolérance ±3 mm sur les longueurs supérieures à 2 000 mm, inspection du premier article sur chaque nouveau code produit. Une formulation vague telle que « découpe précise » est impossible à accepter ou à rejeter lors de la mise en service.
Condition de fin et ce qui se passe ensuite
Demandez à la prochaine station ce dont elle a besoin. Un opérateur de presse installant une virole en aluminium souhaite une extrémité compacte et non effilochée qui glisse sans s'accrocher. Une opération de douilletage peut nécessiter une extrémité conique. Une opération de soudage ou de sertissage peut nécessiter une face carrée et sans bavure. Spécifier la condition finale au stade de l'achat est bien moins coûteux que de la découvrir lors de la mise en service.
Débit, automatisation et empreinte
Calculez le débit dont vous avez réellement besoin en divisant les pièces annuelles par les heures disponibles, puis ajoutez trente pour cent de marge. Décidez du niveau de manutention que vous souhaitez automatiser : le réglage automatique de la longueur, le comptage automatique, l'empilage ou l'enroulement automatique et le rejet automatique des pièces hors tolérance réduisent tous la main d'œuvre mais ajoutent des coûts et des obligations de maintenance. Vérifiez tôt l'encombrement et les exigences en matière de fondation, car une longue table de sortie nécessite un espace au sol qu'une station compacte n'a pas.
Service, pièces de rechange et documentation
Une machine de coupe à longueur est un atout de longue durée, jugé sur une décennie. Demandez la liste des pièces d'usure, la durée de vie prévue des lames ou des matrices, le délai de livraison pour un rouleau de mesure ou une vanne hydraulique de remplacement, et si le logiciel de contrôle peut être sauvegardé et restauré localement. Une courte liste de contrôle pour l’étape d’enquête :
- Matériau et diamètre ou épaisseur dans le pire des cas.
- Plage de longueur de coupe et bande de tolérance.
- Condition finale requise et processus en aval.
- Pièces par heure et heures par équipe.
- Niveau de compétence de l’opérateur et langage de contrôle préféré.
- Alimentation électrique, surface au sol et matériel de levage disponibles.
- Pièces de rechange, formation et conditions de garantie par écrit.
À retenir : spécifiez par écrit le matériau le plus défavorable, la bande de tolérance et les conditions finales requises, car ces trois clauses décident si la machine passe l'acceptation.
Couper, effiler et presser : un flux de travail de câble métallique
Pour la production d'élingues et de gréements, la machine de coupe à longueur est un maillon d'une chaîne courte, et la chaîne ne fonctionne que lorsque chaque maillon est conçu pour les autres. Un flux de travail pratique, utilisant des équipements construits par un fabricant spécialisé de machines de traitement de câbles métalliques, ressemble à ceci.
Première étape : payer et relancer
Les grandes bobines nécessitent un déroulement contrôlé. Un enrouleur motorisé enroule la corde uniformément sur un tambour ou une bobine et la déroule sans introduire de torsion, ce qui maintient la tension constante au niveau de la roue de mesure. Les ateliers qui manipulent plusieurs tailles de câbles conservent souvent une unité d'enroulement et de dévidage comme tampon entre le magasin et le poste de coupe.
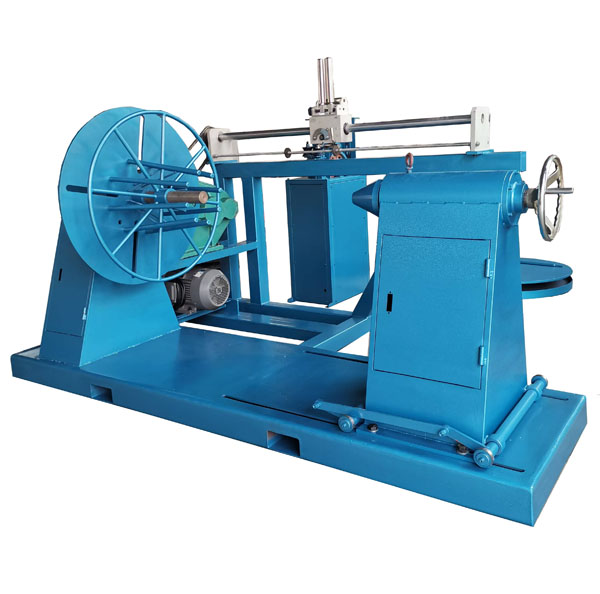 Machines à enrouler les câbles métalliques XT-1600 La machine à enrouler les câbles métalliques est un appareil utilisé pour enrouler ou dérouler des câbles. Il permet l'opération mécanique d'enroulement ou de relâchement de câbles en acier, améliorant ainsi le travail... Voir le produit →
Deuxième étape : couper à la longueur souhaitée et effiler l'extrémité
Le poste de coupe mesure le cordage, le coupe proprement et façonne l'extrémité. Couper et effiler dans une seule machine supprime une étape de manipulation et produit une pointe compacte qui résiste à l'effilochage, ce qui est important lorsque l'extrémité doit passer à travers une virole, une douille ou un œillet serré. Les paramètres de longueur sont stockés par produit, de sorte qu'une commande répétée peut être produite sans avoir à remesurer à partir de zéro.
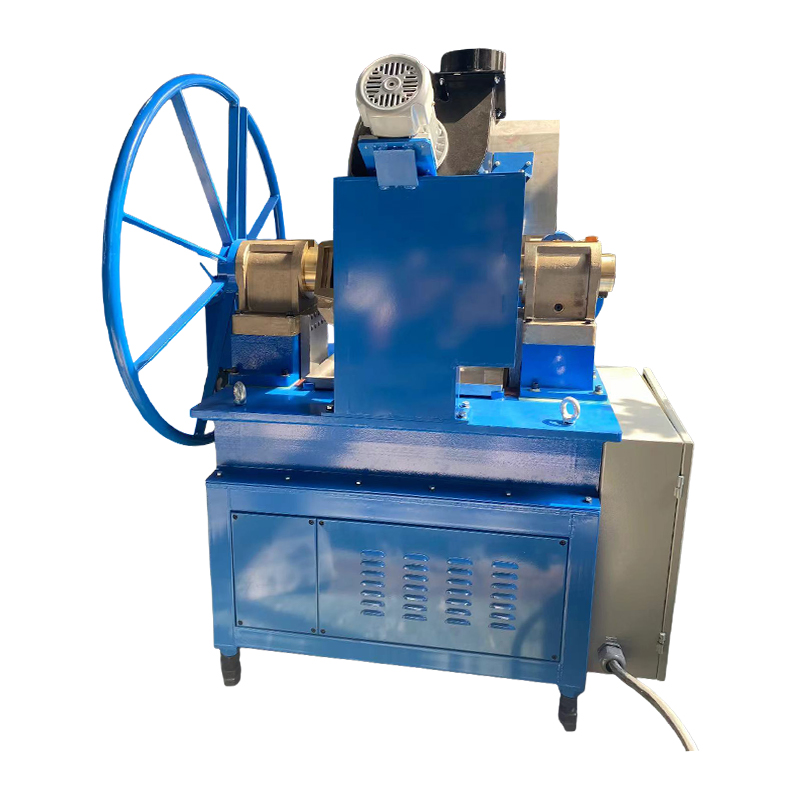 Machine de coupe et de rétrécissement de câbles métalliques RDQ-1012 Les machines à couper et à effiler les câbles en acier de la série RDQ, avec une vitesse de fusion élevée et faciles à utiliser, sont applicables à la fusion de câbles en acier de différentes dimensions, es... Voir le produit →
Troisième étape : installer le matériel et appuyer
Avec la longueur correcte et l'extrémité préparée, le câble passe dans une presse avec une virole en aluminium, une virole en acier, une cosse ou une borne à sertir. Le tonnage de la presse doit être adapté au raccord et au diamètre du câble ; trop peu de pression laisse la connexion lâche, trop de pression déforme la corde. Une presse à cadre en panier est normalement choisie pour les travaux d'élingue plus lourds, tandis qu'une machine à cadre en C convient aux postes de travail de plus petit diamètre et plus étroits.
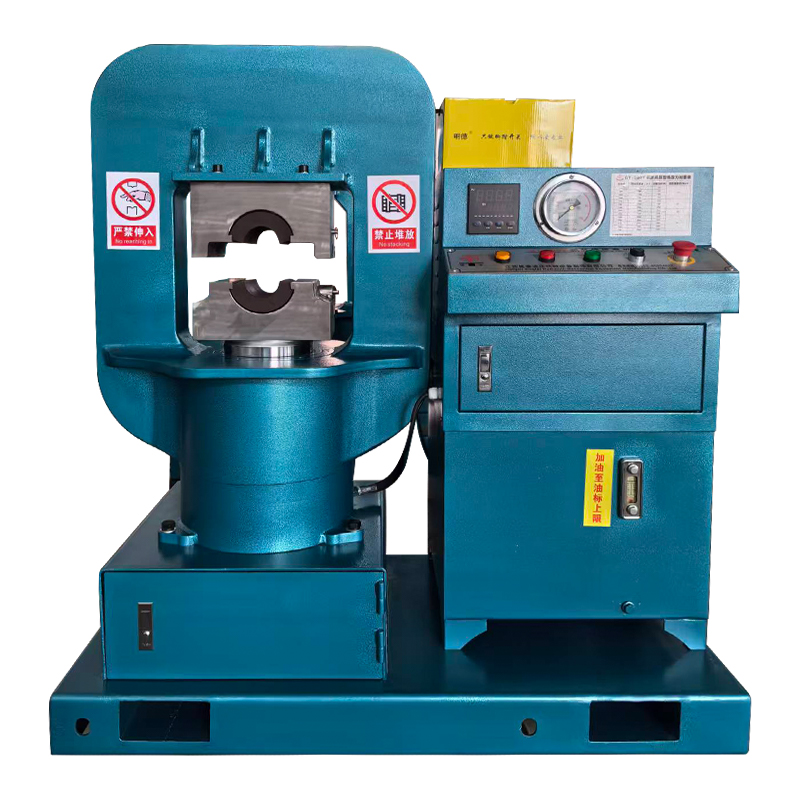 Machine de presse GT-300 pour élingue de câble métallique (cadre de panier) La presse à câbles métalliques GT-300 est destinée à presser des câbles métalliques de petite taille de 6 mm à 30 mm. Voir le produit →
Quatrième étape : inspecter, marquer et enregistrer
La pièce finie est mesurée par rapport au dessin, la connexion est inspectée et le numéro de série, la longueur et la date sont inscrits sur une étiquette ou dans le journal de production. Étant donné que les longueurs coupées ont été enregistrées au poste de coupe, tout écart constaté lors de l'inspection finale peut être attribué à un réglage spécifique de la machine plutôt qu'à une question générale de compétence de l'opérateur.
Deux accessoires méritent d’être mentionnés car ils se situent à l’endroit où la coupe rencontre le chemin de charge. Les viroles en aluminium telles que le modèle DIN 3093 et les manchons en sablier sont les consommables que la plupart des magasins d'élingues achètent en permanence, et les dés à coudre protègent les yeux de l'usure. Lorsque la machine de découpe, la presse et ces raccords proviennent tous de la même source, les tolérances sont déjà adaptées, ce qui supprime une source commune de premiers articles rejetés.
À retenir : traiter la découpe, le rétrécissement et le pressage comme un seul processus plutôt que comme trois achats, car la qualité de l'assemblage dépend de la longueur et de l'état final produits en amont.
Entretien et sécurité des équipements coupés à longueur
Contrôles quotidiens et hebdomadaires
La plupart des dérives en longueur sont évitables et peu coûteuses à arrêter. Une courte routine couvre presque tout cela :
- Vérifiez la roue de mesure pour l'usure, les débris incrustés et la pression de contact correcte au début de chaque quart de travail.
- Vérifiez le premier morceau de chaque nouvelle commande par rapport à un ruban adhésif ou à un pied à coulisse et enregistrez la lecture.
- Inspectez la lame, la matrice ou la cisaille pour détecter les éclats, les arrondis et le jeu correct une fois par semaine.
- Vérifiez chaque semaine le niveau d’huile hydraulique, la température et l’état du filtre ; remplacez les filtres selon les intervalles indiqués par le fabricant.
- Confirmez que le frein de débrayage ou le danseur maintient une tension constante, et ne maintient pas simplement le moulinet immobile.
- Testez l'arrêt d'urgence et tous les dispositifs de protection avant le début du quart de travail, et non une fois par mois.
Entretien de la lame, de la matrice et du système hydraulique
Les arêtes de coupe s'usent de manière prévisible : la bavure s'agrandit, la coupe prend plus de temps et la longueur s'élargit. Remplacez ou réaffûtez avant que la marge n'atteigne la bande de tolérance, et non après une plainte d'un client. Sur les machines hydrauliques, la propreté de l'huile est le facteur le plus important dans la durée de vie de la vanne. Gardez donc le point de remplissage propre, utilisez la qualité d'huile spécifiée et évitez de faire fonctionner la pompe à haute température pendant de longues périodes. Les matrices de style presse plieuse utilisées dans le pressage des câbles doivent être inspectées pour détecter toute fissuration au niveau du rayon, car une matrice fissurée transfère cette forme dans chaque connexion ultérieure.
Les essentiels de la sécurité
Les équipements de coupe à longueur stockent deux fois de l’énergie, dans le matériau et dans le système hydraulique. Gardez les mains derrière les protections, utilisez des dispositifs de maintien plutôt qu'un deuxième opérateur pour contrôler le matériau et ne mettez jamais la main dans la trajectoire de cisaillement pour une chute courte. La corde ajoute ses propres dangers : les extrémités coupées peuvent fouetter, la torsion stockée peut se détacher soudainement et une coupe abrasive produit des étincelles et de la poussière qui doivent être extraites. Les vêtements amples et les gants à proximité d'un rouleau de mesure en rotation ou d'un tambour en rotation sont une source reconnue de blessures. Coupez l'alimentation électrique et relâchez la pression stockée avant tout changement de lame, et gardez la zone derrière la table de sortie dégagée afin que les pièces longues ne puissent pas heurter un spectateur.
À retenir : La mesure de l'état des rouleaux, du jeu de la lame et de la propreté de l'huile hydraulique représente l'essentiel de la précision et de la fiabilité que vous obtiendrez d'une machine de coupe à longueur.
Acheter une machine de coupe à longueur : coûts, risques et contrôles des fournisseurs
Le prix d’achat est le plus petit nombre de tout le calcul. Le coût réel d'une machine de coupe à longueur est le prix d'achat plus les rebuts, les reprises, les temps d'arrêt, les pièces de rechange et la main d'œuvre nécessaire pour la faire fonctionner avec la précision exigée par vos clients. Une machine qui est vingt pour cent moins chère mais qui respecte la moitié de la tolérance peut coûter plus cher en un an pour des commandes supérieures à quelques centaines de pièces.
Décidez d’abord auprès de qui vous achetez et ce que cela signifie en termes d’assistance. Un fabricant contrôle la conception, l'ensemble hydraulique et les pièces d'usure, et peut généralement répondre aux questions de tolérance avec les données d'essai de son propre atelier. Un grossiste commercial peut proposer un prix global inférieur et un catalogue plus large, mais la réponse technique que vous obtenez peut être très éloignée des personnes qui construisent la machine. Aucune des deux voies n’est automatiquement fausse, mais les questions que vous posez devraient différer. Demandez à un fabricant un rapport d'essai de premier article sur un matériau similaire au vôtre, les tolérances tenues et la répétabilité de la machine sur un quart de travail. Demandez à un grossiste quelle usine fabrique l'unité, qui fournit le système de contrôle et où les pièces de rechange sont stockées.
Avant de signer, convenez d’un test d’acceptation. La version la plus propre est simple : envoyez votre propre matériel au fournisseur, spécifiez trois longueurs, demandez cinquante pièces consécutives par longueur et exigez le rapport d'écart avec moyenne et plage. Si le fournisseur ne réalise pas le test, ce silence est une réponse. Parallèlement au test, fixez dans le contrat les éléments suivants : les prix des pièces d'usure pour les trois premières années, la livraison d'un manuel complet des pièces et d'un schéma de câblage, les heures de formation pour deux opérateurs, les conditions de garantie incluant les composants hydrauliques et le délai de réponse pour une visite de service.
Enfin, planifiez l’intégration. Les données de longueur de coupe sont plus précieuses lorsqu'elles arrivent à la station suivante, qu'il s'agisse d'une presse, d'une unité conique ou d'une liste de colisage. Les ateliers qui enregistrent séparément les longueurs coupées et les longueurs finies pendant les trois premiers mois découvrent généralement un décalage systématique, souvent de deux à huit millimètres, qui peut être compensé une seule fois puis oublié. Cet exercice de mesure unique est souvent rentabilisé bien avant la fin de la période de garantie.
À retenir : exigez un test du premier article sur votre propre matériel avec un rapport d'écart écrit, car ce document unique en révèle plus sur un fournisseur que n'importe quelle spécification de catalogue.
Foire aux questions sur les machines de coupe à longueur
A quoi sert une machine de coupe à longueur ?
Il convertit le matériau continu en pièces mesurées. Sur tôles et plaques, une ligne de bobines coupées à longueur déroule, nivelle et cisaille les flans. Sur un câble métallique, un câble ou un tuyau, une machine de coupe à longueur mesure la longueur et produit une extrémité préparée, prête pour une virole, une douille ou une borne.
Quelle tolérance de longueur une machine de coupe à longueur peut-elle respecter ?
En gros, une configuration manuelle avec une scie abrasive tient plus ou moins vingt millimètres, une butée mécanique avec une cisaille tient environ huit millimètres, une avance encodeur avec une fraise hydraulique tient environ trois millimètres et une avance servo avec une cisaille rotative peut tenir environ un millimètre sur une bande cohérente. La corde se situe généralement à l’extrémité la plus lâche de cette plage car la tension et la torsion affectent la mesure.
Une seule machine peut-elle couper à la fois des tôles et des câbles métalliques ?
Pas bien. Les lignes de draps reposent sur une bande plate passant à travers des rouleaux et une cisaille, tandis que les stations de câbles nécessitent un contrôle de tension, une surface de mesure ronde et un coupeur qui saisit les torons plutôt que d'aplatir une bande. L'achat d'une unité de compromis signifie généralement conserver une tolérance faible sur les deux matériaux.
Pourquoi ma longueur de coupe varie-t-elle d'une pièce à l'autre ?
Les causes habituelles sont la mesure du glissement ou de l'usure du rouleau, une tension incohérente entre le dérouleur et le coupeur, le matériau stocké sur la bobine avec torsion et l'usure de la lame qui laisse le câble bouger avant la fin de la coupe. Vérifiez d'abord la tension et l'état du rouleau, car ces deux éléments représentent la plupart des variations.
Ai-je besoin d’une machine séparée pour effiler l’extrémité du câble ?
Pas nécessairement. Les unités combinées de coupe et de conicité effectuent les deux opérations en un seul cycle, ce qui économise la manipulation et empêche l'effilochage de l'extrémité entre les stations. Si vous possédez déjà un cutter, une unité autonome de recuit ou de fusion et de conicité peut être ajoutée dans un deuxième temps.
À quelle fréquence la lame ou la matrice doit-elle être remplacée ?
Remplacez ou réaffûtez lorsque la bavure grossit sensiblement, lorsque le temps de coupe augmente ou lorsque la longueur étalée sur une série de pièces atteint environ la moitié de la bande de tolérance. Pour une production à haut rendement, cela signifie généralement une inspection programmée chaque semaine plutôt que d'attendre une panne.
Une coupeuse hydraulique est-elle meilleure qu'une scie abrasive pour câbles métalliques ?
Pour les travaux d’élingue de production, généralement oui. Un coupeur hydraulique cisaille à température ambiante et laisse une extrémité plus propre sans endommager localement la corde galvanisée ou à haute teneur en carbone. Une scie abrasive reste utile pour les diamètres mixtes, les pièces uniques et les matériaux pour lesquels une bavure peut être éliminée par la suite.
Que dois-je vérifier avant d'accepter la livraison ?
Exécutez un test du premier article sur votre propre matériel, mesurez cinquante pièces consécutives par longueur spécifiée, vérifiez le rapport d'écart, vérifiez que les protections et les arrêts d'urgence fonctionnent, confirmez l'arrivée des pièces de rechange et des manuels et formez au moins deux opérateurs avant que le fournisseur quitte le site.
Une machine de coupe à longueur peut-elle être intégrée à une presse ?
Oui, et cela en vaut souvent la peine. L’alimentation des longueurs coupées directement dans une station de pressage réduit la double manipulation et maintient l’état final sous contrôle. La principale exigence est un tampon afin qu'un bref arrêt sur l'une des machines n'arrête pas l'autre.
À retenir : la plupart des problèmes de longueur de coupe sont dus au contrôle de la tension et à la mesure de l'état du rouleau, et non à la lame elle-même.
Explorer davantage
Si vous envisagez une station de découpe ou remplacez une machine qui ne respecte plus les tolérances, il est utile de travailler à rebours à partir de l'assemblage fini. Définissez la longueur finie, soustrayez les tolérances pour les yeux et le pressage, définissez la tolérance de coupe à environ un quart de la tolérance de dessin, puis choisissez ensuite la machine. Cette séquence maintient la décision sur un terrain mesurable et rend le test d'acceptation simple.
À retenir : commencez par l'assemblage fini, revenez à la longueur coupée et laissez ce nombre déterminer les spécifications de la machine.


Si vous avez besoin d'un équipement hydraulique personnalisé ou d'une consultation technique, veuillez n'hésitez pas à contacter l'équipe commerciale et d'ingénierie de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N° 3, Boulevard Longgang, Rue du Port de Gaogang, Ville de Taizhou, Chine
Droit d'auteur © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tous droits réservés.

