
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Explication des élingues à œil : types de câbles métalliques, embouts, tonnage de presse et sélection sûre
Une écharpe oculaire peut sembler parfaite tout en restant un handicap. Une élingue à œil en câble métallique sécurisée par une virole de 16 mm, pressée avec une matrice assortie à plein tonnage, à l'aide d'une virole en aluminium certifiée en dureté, n'est tout simplement pas le même produit qu'une élingue pressée dans une presse d'atelier qui n'a jamais atteint le tonnage requis par sa virole, même si les deux sont assis côte à côte sur le même support. La différence apparaît lors d’un test ou sur le terrain, et l’argumentation devient alors coûteuse.
La réponse courte est la suivante : la limite de charge de travail d'une élingue à œil n'est pas déterminée par la corde. Cela se décide à la terminaison, là où la corde, la virole et la force de pression se rejoignent. Tous les autres éléments, y compris la construction du câble, la cosse et l'étiquette d'identification, existent principalement pour protéger cette jonction.
Ce qui suit couvre les types d'élingues à œil que vous rencontrerez dans les travaux de levage, de gréage, de remorquage et maritimes, comment un œil de câble métallique est réellement formé et pressé, comment faire correspondre le tonnage de la presse au diamètre du câble, ce qu'il faut vérifier à la livraison et les modes de défaillance qui indiquent un problème urgent plutôt qu'une usure ordinaire.
Aperçu des harnais pour les yeux : types, matériaux et emplacement de chacun
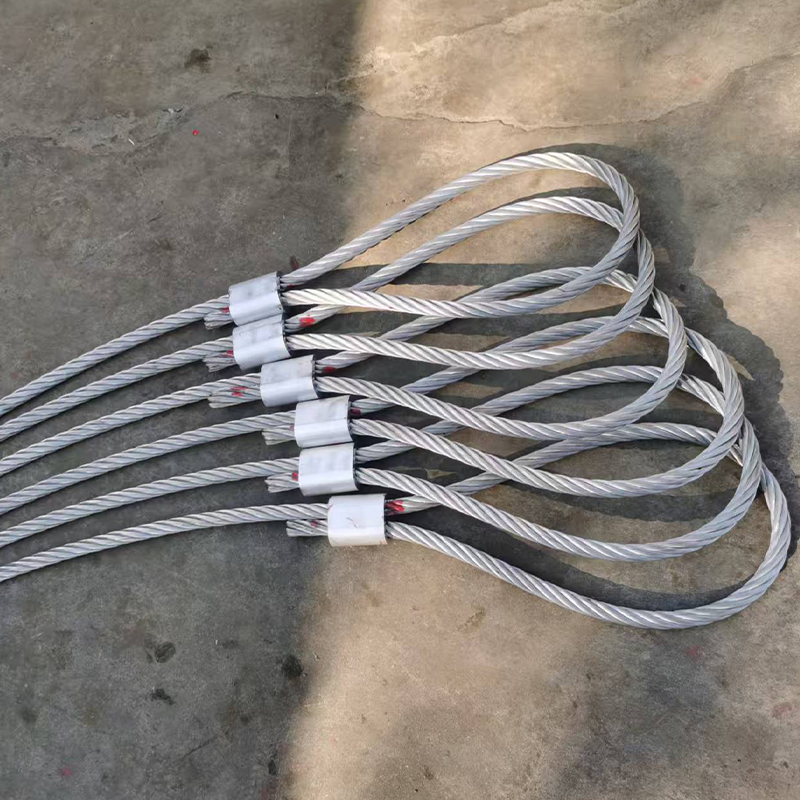
Une écharpe oculaire est une écharpe dont l'extrémité est fermée en boucle. Cette boucle peut être réalisée en pressant une virole sur une extrémité retournée de la corde, en divisant et en posant à nouveau les brins pour former un œil flamand, en rentrant les brins dans le corps de la corde, en plaçant la corde dans une douille ou en pliant et en cousant la sangle. C'est la méthode de construction, et non le matériau seul, qui détermine la résistance et les règles d'inspection.
| Type d'élingue | Comment se forme l’œil | Matériau typique | Où il est normalement utilisé |
|---|---|---|---|
| Élingue à œil en câble métallique sécurisée par une virole | Extrémité de corde reconvertie en virole en aluminium ou en acier et pressée hydrauliquement | Câble en acier galvanisé ou brillant, classe 6x19 ou 6x36 | Levage général, arrimage, remorquage, travaux de pont maritime |
| Élingue en câble métallique à oeil flamand | Corde divisée en deux moitiés, reposée autour d'une virole en acier, puis fermée | Câble en acier multibrins | Levage de charges lourdes nécessitant une efficacité de terminaison élevée |
| Oeil de câble métallique épissé à la main | Brins rentrés dans le corps de la corde lors d'une épissure traditionnelle | Câble en acier, souvent galvanisé | Terminaisons établies de longue date, réparations sur le terrain, amarrage |
| Terminaison à douille | Extrémité de corde ouverte et ancrée dans une douille avec du métal ou de la résine coulée | Câble en acier avec douille en acier | Haubans structurels, pendants de grue, installations permanentes |
| Élingue à œil de retour à bande plate | Sangle repliée sur elle-même et cousue | Sangle en nylon ou polyester | Charges sensibles aux rayures, charges légères à moyennes |
Lorsque vous comparez une élingue à œil en câble métallique avec une élingue en toile, le compromis porte rarement uniquement sur le prix. Une élingue à œil en câble métallique tolère bien mieux l'abrasion, la chaleur et les arêtes vives, mais elle est plus lourde et moins indulgente sur les surfaces peintes ou polies. Une sangle à œillet de retour est douce et légère, mais sa résistance dépend du motif de point et de la protection du tissu contre les coupures et les attaques chimiques.
Trois variables déterminent quelle construction convient à un travail :
- Taille de la corde ou de la sangle par rapport à la charge, exprimée sous la forme de la limite de charge de travail plutôt que de la force de rupture.
- L'environnement, y compris le brouillard salin, les acides, l'exposition aux UV et la température de fonctionnement.
- Le nombre de cycles de charge, car la fatigue au niveau de l'embouchure de la virole est la raison habituelle pour laquelle une écharpe à œil est retirée.
Une élingue à œil transporte sa charge nominale à travers l'œil, la boucle est donc une terminaison plutôt qu'un coude. Inspectez et spécifiez d'abord la terminaison, puis traitez la corde comme élément de support.
À l'intérieur d'une élingue à œil en câble métallique : corde, virole, dé à coudre et borne
Quatre composants déterminent le comportement d'une élingue à œil en câble métallique sous charge. Chacun a une spécification qui peut être vérifiée, et chacun peut être mal spécifié sans que personne ne s'en aperçoive jusqu'à ce qu'un test de preuve l'expose.
La corde
La classe de corde contrôle la façon dont les torons remplissent la section transversale, ce qui à son tour affecte le degré de compression de la virole. Une corde de classe 6x19 avec une âme en fibre est le point de départ courant pour les élingues générales, tandis qu'une corde de classe 6x36, avec des fils plus nombreux et plus fins, se plie plus facilement autour de petits diamètres. Les constructions à âme de câble métallique indépendante (IWRC) offrent une force de rupture plus élevée pour le même diamètre extérieur mais un câble plus rigide qui exige plus de force de pression. La corde doit être propre et exempte de fils cassés dans la zone qui se trouvera à l'intérieur de la virole, car une section corrodée ou endommagée constitue une mauvaise base pour toute presse.
 Virole en aluminium/manchon en aluminium DIN3093 La virole en aluminium/manchon en aluminium DIN3093 est un composant de terminaison de câble conçu avec précision, strictement fabriqué pour se conformer à la norme DIN3093, la norme européenne... Voir le produit →
Viroles et manchons
La virole est l'endroit où la charge est transférée du câble au raccord. Les viroles en aluminium produites selon une spécification reconnue, telles que celles fabriquées selon les dimensions DIN 3093, sont étirées à partir d'un alliage contrôlé et traitées thermiquement jusqu'à une plage de dureté définie. L'aluminium mou et non spécifié se déformera sous la matrice et ne développera jamais l'adhérence dont il a besoin, même sur une presse qui atteint son plein tonnage. Les manchons en forme de sablier utilisent un alésage profilé qui sépare les deux parties du câble à l'intérieur du raccord et contrôle la façon dont le métal s'écoule pendant le pressage, ce qui réduit le risque que le câble se coupe sur lui-même.
Dés à coudre
Un dé à coudre n'est pas une décoration. Il définit le rayon minimum que la corde voit à l'intérieur de l'œil, répartit la pression d'appui contre un crochet ou une manille et protège la corde de l'abrasion. Une élingue évaluée avec un dé à coudre est évaluée en supposant que le dé à coudre est présent.
Bornes à sertir
Lorsque l'extrémité d'un assemblage doit être boulonnée, filetée ou goupillée plutôt qu'accrochée, une borne à sertir remplace l'œil. Le principe de pressage est le même : un corps en acier est comprimé sur l'extrémité du câble, et la qualité de cette presse décide de l'efficacité de l'ensemble.
Une virole d’un alliage et d’une dureté inconnus est le défaut caché le plus courant dans un harnais oculaire bon marché, car l’ajustement semble correct tout en n’offrant aucune adhérence fiable.
Comment est fabriquée une écharpe à œil : de la bobine à la charge d'épreuve
La plupart des défauts pressants sont des défauts de processus et non des défauts d’équipement. La séquence ci-dessous reflète la façon dont un atelier de harnais correctement organisé gère les harnais à œil sécurisés par une virole, et chaque étape existe pour protéger la terminaison.
- Déroulez et coupez à longueur. Une machine à enrouler maintient le câble droit et sans torsion pendant qu'il est mesuré et coupé, de sorte qu'aucune rotation résiduelle n'est stockée dans l'assemblage. La corde qui arrive à la presse avec une torsion se retrouve souvent en cage à oiseaux à l'intérieur de la virole.
- Effilez et recuiez l’extrémité de la corde. Le recuit détend le fil, élimine les contraintes résiduelles et brûle le surplus de lubrifiant à l'extrémité, tandis que la conicité compacte les brins afin que l'extrémité entre proprement dans la virole et s'y place complètement. Selon l'atelier, cela se fait avec une machine de recuit dédiée, une machine de recuit et de rétrécissement, une machine de découpe et de rétrécissement ou une machine de fusion et de rétrécissement, car la coupe seule laisse une extrémité évasée qui ne s'installe jamais correctement.
- Insérez la corde dans la virole et positionnez-la dans la matrice. La corde doit être complètement en butée contre la butée. Si elle s'arrête court, la virole retiendra moins de corde que ne le suppose la conception, et le manque ne sera pas visible de l'extérieur.
- Appuyez d'un seul coup continu jusqu'au tonnage complet. Les courses partielles, les réenfoncements et les arrêts à mi-course produisent tous un écoulement inégal du métal. Le profil de la matrice doit correspondre à la virole et la presse doit être capable de maintenir sa force nominale tout au long de la course plutôt qu'au sommet du cycle.
- Mesurez la virole après avoir appuyé sur. La longueur de la virole et les dimensions des méplats constituent le contrôle pratique en atelier. Une virole qui s'est déformée en dehors de la fenêtre attendue a été soit sous-pressée, soit surpressée, et les deux conditions sont des raisons de rejeter l'assemblage.
- Chargez l’élingue terminée. Une charge d'épreuve est appliquée au niveau requis par la norme en vigueur, qui pour les élingues en câble métallique est généralement le double de la limite de charge de travail, bien que la norme et l'application applicables doivent toujours être confirmées.
- Marquez et étiquetez. La limite de charge de travail, le type d'élingue, la longueur, l'identification du fabricant et la date de fabrication figurent sur une étiquette durable fixée à l'assemblage.
Le tonnage complet maintenu tout au long de la course est ce qui convertit une virole d'un raccord en une terminaison, et aucune inspection visuelle ultérieure ne peut le remplacer.
Comparaison de l'efficacité de la terminaison : là où un harnais oculaire perd de sa résistance
Les chiffres d'efficacité indiqués pour différentes terminaisons à œil ne sont pas identiques, et l'écart explique pourquoi deux élingues fabriquées à partir du même câble peuvent se comporter très différemment sous la même charge. Le tableau ci-dessous compare les valeurs typiques largement citées pour les principales méthodes de terminaison.
Le modèle est cohérent dans toutes les références de gréement publiées : les terminaisons qui développent leur adhérence progressivement, comme une douille coulée ou un œil flamand à brins fendus, ont tendance à se rapprocher de la pleine résistance de la corde elle-même, tandis que les terminaisons qui dépendent de la compression mécanique d'un raccord concentrent la contrainte sur une section plus courte de la corde. Cette concentration est la raison pour laquelle une virole en aluminium pressé est normalement traitée comme une terminaison légèrement moins efficace qu'une douille, même lorsqu'elle est fabriquée correctement.
Deux conclusions pratiques suivent. Tout d'abord, le facteur de conception appliqué à une élingue est calculé sur la force de rupture du câble, puis ajusté en fonction de l'efficacité de la terminaison. C'est pourquoi une élingue à œil fabriquée avec des serre-câbles métalliques ne doit jamais être traitée comme équivalente à une élingue pressée de la même taille de câble. Deuxièmement, les chiffres ci-dessus sont des valeurs typiques plutôt que des garanties, et la norme en vigueur, la géométrie de la virole, l'état de la matrice et la compétence de l'opérateur modifient tous le résultat. Un atelier bien géré qui vérifie son pressage sur la base d'un échantillon peut généralement démontrer des résultats constamment meilleurs qu'un atelier mal contrôlé utilisant nominalement les mêmes composants.
L'efficacité de la terminaison fixe le véritable plafond d'une écharpe à œil, donc améliorer la corde tout en conservant une méthode de terminaison faible n'achète presque rien.
Cadre en C ou cadre en panier : choisir la presse derrière l'élingue
Si vous construisez des élingues à œil plutôt que de les acheter, le style de cadre de votre presse détermine les assemblages sur lesquels vous pouvez presser, la rapidité avec laquelle vous pouvez les charger et la déviation que vous verrez à un tonnage élevé. Les deux styles font le même travail, mais conviennent à des conditions de travail différentes.
Presses à bâti en C
Une presse à châssis en C est dotée d'une gorge ouverte accessible sur trois côtés, ce qui facilite le chargement d'un assemblage long et fini et éloigne l'opérateur d'une structure enveloppante. Les machines de cette classe, telles que les petites presses à câbles hydrauliques, sont normalement utilisées pour les câbles plus petits et pour les travaux où l'ensemble ne peut pas tourner librement.
Presses à panier
Un cadre en panier ou cadre fermé entoure la zone de pressage. La géométrie fermée est beaucoup plus rigide, donc la déflexion sous charge est réduite et la matrice reste alignée tout au long de la course. C'est ce qui compte le plus à mesure que le tonnage augmente, car un cadre qui fléchit ne délivrera pas la même compression au niveau de la matrice que celle suggérée par le manomètre. Les machines plus grandes, y compris les presses à élingues dédiées, utilisent cette conception exactement pour cette raison.
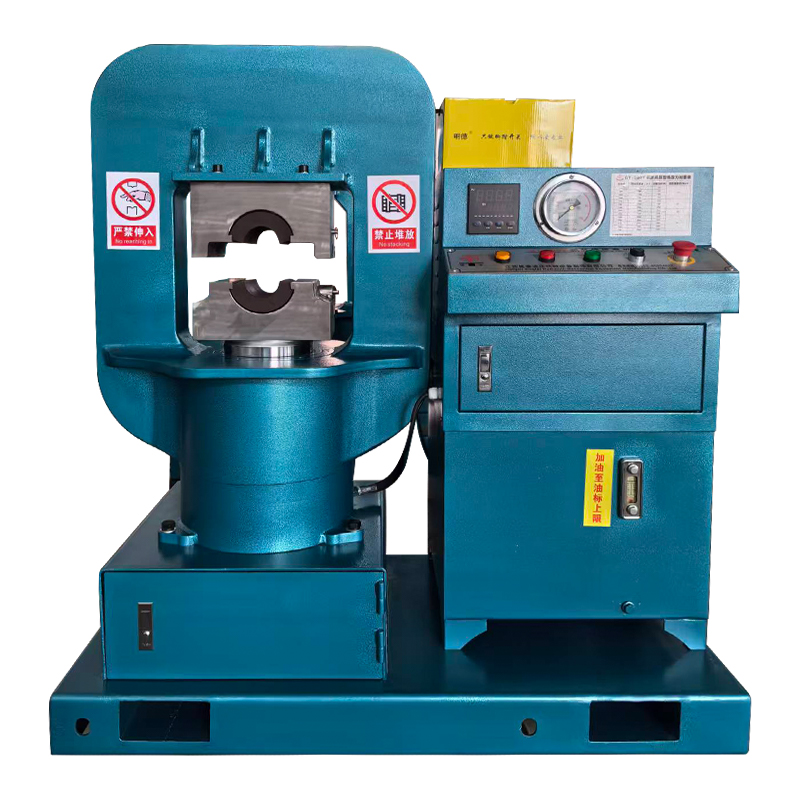 Machine de presse GT-300 pour élingue de câble métallique (cadre de panier) La presse à câbles métalliques GT-300 est destinée à presser des câbles métalliques de petite taille de 6 mm à 30 mm. Voir le produit →
| Facteur | Presse à cadre en C | Presse à panier |
|---|---|---|
| Rigidité du cadre | La structure inférieure et ouverte fléchit davantage | La structure plus haute et fermée résiste à la déflexion |
| Tranche de tonnage typique | Tailles de corde petites à moyennes | Cordes de taille moyenne à grande et raccords lourds |
| Accès au chargement | Trois côtés ouverts, assemblages longs faciles à positionner | Chargement par l'ouverture du cadre, idéal pour les travaux courts et répétés |
| Le mieux adapté à | Travaux mixtes, de faible volume et de réparation | Fabrication d'élingues de production et de viroles de fort tonnage |
| Alignement des matrices sous charge | Nécessite un entretien minutieux | Plus stable pendant la course |
L’alimentation hydraulique compte autant que la géométrie du cadre. Un système à double pompe permet une approche rapide de l'étage basse pression, puis passe à l'étage haute pression pour la compression proprement dite, ce qui maintient des temps de cycle raisonnables sans sacrifier la force finale. Si l'étage haute pression ne peut pas maintenir sa valeur nominale pendant toute la course, la virole sera sous-formée au milieu même si la course est terminée.
La déflexion du châssis transforme un tonnage nominal en un chiffre optimiste, de sorte que les presses à châssis fermé constituent le choix le plus sûr une fois que la taille des viroles et le diamètre du câble augmentent.
Ce qu'il faut confirmer avant d'acheter des eye slings ou de les construire en interne
En tant qu'acheteur, vous achetez un processus documenté plutôt qu'un morceau de corde avec une boucle au bout. En tant que fabricant ou grossiste, vous vendez la même chose et les acheteurs qui comprennent cela vous demanderont des preuves. Une courte liste de vérification élimine la plupart des incertitudes.
Pour les acheteurs d'élingues finies
- La norme selon laquelle le harnais est fabriqué est indiquée sur l'étiquette ou le certificat plutôt que dans la conversation.
- Limite de charge d'utilisation, longueur de l'élingue et facteur de conception appliqué à la force de rupture du câble.
- Les spécifications de la virole, y compris le type d'alliage et la plage de dureté, et pas seulement les dimensions extérieures.
- Chargement d'épreuves lorsque la norme ou l'application l'exige.
- Traçabilité reliant le lot de virole, le lot de corde et le dossier de pressage.
Pour les magasins fabriquant des élingues en interne
- Une presse dont le tonnage nominal couvre effectivement la plus grande virole que vous comptez fermer, avec marge plutôt qu'à la limite.
- Un jeu de matrices assorti pour chaque famille de virole que vous utilisez, maintenu en bon état et remplacé en cas d'usure.
- Un indicateur de tonnage ou de pression que l'opérateur peut lire au moment de la course.
- Une étape de rétrécissement ou de recuit, pas seulement une coupe, de sorte que les extrémités du câble reposent entièrement à l'intérieur de la virole.
- Une fenêtre d'acceptation écrite des dimensions de la virole après pressage, et une règle de rejet en cas de dépassement.
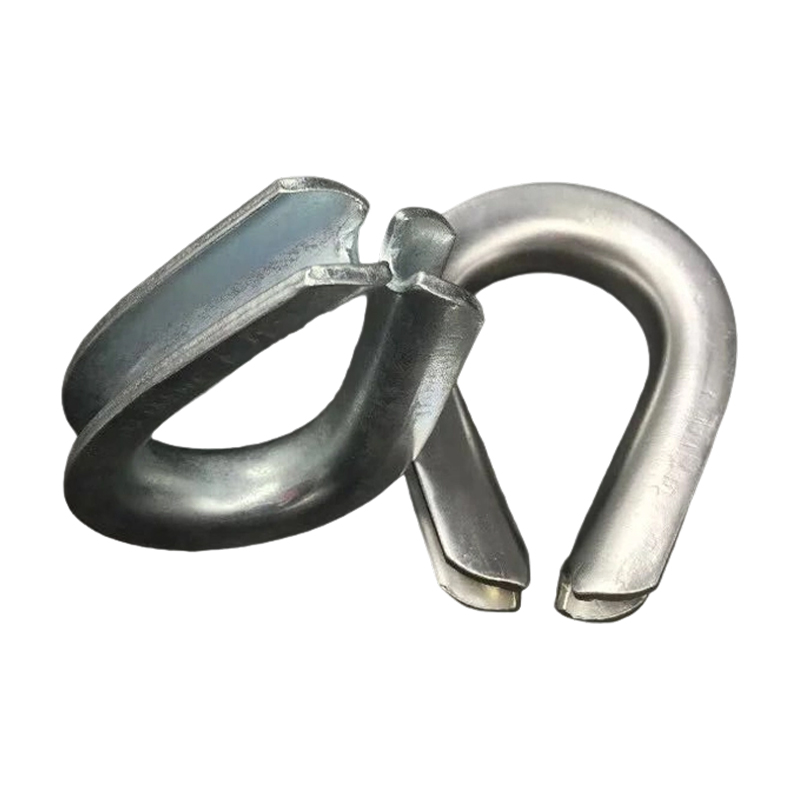 Cosses à câbles métalliques Les cosses pour câbles métalliques sont de petits raccords durables conçus pour renforcer les œillets (boucles) des câbles métalliques, empêchant ainsi l'usure, le vrillage et la défaillance prématurée au point de connexion... Voir le produit →
Dés à coudre deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Lorsqu'un seul fabricant fournit à la fois la presse et les viroles, le tonnage, le profil de matrice et la géométrie des viroles sont développés ensemble plutôt qu'assemblés à partir de catalogues indépendants. Cette combinaison élimine toute une catégorie de discordance, et c’est souvent la raison pratique pour laquelle une chaîne de production choisit un seul fournisseur plutôt que trois.
Si l'alliage de la virole, la matrice et le tonnage de la presse n'ont jamais été spécifiés comme un seul système, l'élingue n'a aucune cote défendable, quelle que soit la qualité de la corde.
Inspection, tolérances et modes de défaillance importants
L’inspection du harnais oculaire consiste principalement à lire la terminaison. L’usure de la corde est facile à voir et à mesurer, tandis que les problèmes de virole sont subtils et progressent rapidement une fois démarrés. Le tableau ci-dessous couvre les contrôles qui prédisent réellement l'échec.
| Point de contrôle | Que chercher | Retirer du service lorsque |
|---|---|---|
| Corps de virole | Fissures, rayures profondes, piqûres de corrosion, déformation inégale | Toute fissure ou déformation en dehors de la fenêtre d'acceptation enregistrée |
| Corde à l'embouchure de la virole | Fils cassés concentrés au point d'entrée, plis, striction | Le nombre de fils cassés dépasse la limite fixée par la norme en vigueur |
| Oeil et dé à coudre | Dé à coudre manquant, usé ou tournant librement dans un œil déformé | Dé à coudre usé, fissuré ou absent |
| Corps de corde | Corrosion, aplatissement, mise en cage des oiseaux, dommages causés par la chaleur, décoloration | Corrosion sévère, distorsion ou toute section affectée par la chaleur |
| Étiquette et marquage | Limite de charge de travail manquante, illisible ou incompatible | L'identification ne peut pas être confirmée |
Une corde retirée d’une virole n’est presque jamais un problème de corde. Cela indique une sous-pression, un alésage de virole surdimensionné, une matrice mal adaptée ou une corde qui n'a pas été complètement insérée avant la course. La fissuration de la virole indique dans l'autre sens, une pression excessive, une matrice usée ou un raccord dont la dureté dépasse les spécifications. La présence d'oiseaux en cage à l'intérieur ou juste à l'extérieur de la virole indique généralement que la corde a été tordue lors de l'assemblage ou que l'extrémité a été coupée plutôt que effilée.
La corrosion se comporte différemment dans une virole en aluminium et dans le câble environnant. Dans des environnements salins ou chimiques, le raccord peut se détériorer de l'intérieur alors que le câble semble acceptable, de sorte que les assemblages utilisés dans les travaux maritimes méritent une plus grande attention au niveau de la virole qu'à mi-portée.
Le glissement d’une corde hors d’une virole est un défaut de pression plutôt qu’une usure, ce qui signifie que cela devrait déclencher une révision du processus, et pas seulement la mise au rebut d’une élingue.
Entretien et discipline d'atelier
Les presses qui font vivre les écharpes oculaires dans un environnement difficile. Les particules métalliques, le brouillard de lubrifiant et les cycles répétés à haute force usent les matrices, les joints et les composants hydrauliques, et une presse qui a discrètement perdu du tonnage continuera à produire des élingues qui semblent correctes. Les contrôles quotidiens de l’état de la matrice, du niveau d’huile et des relevés de pression sont peu coûteux ; un lot d’élingues rejeté ne l’est pas.
Deux habitudes distinguent les magasins fiables des autres. Le premier est un relevé de pressage : lot de virole, lot de corde, numéro de matrice, réglage de la presse, opérateur et date. La seconde est une vérification périodique du rendement de la presse par rapport à une référence connue, de sorte qu'une jauge dérivante soit détectée avant qu'elle n'atteigne le client. Conseils pratiques pour conserver presses à câbles hydrauliques en état d'utilisation, il couvre la plupart des tâches de routine dont un atelier d'élingue a besoin.
Le stockage compte également. Les élingues conservées sur du béton humide, exposées à des vapeurs acides ou laissées au soleil direct vieilliront plus rapidement que ne le suggèrent leurs enregistrements de travail, et les viroles en aluminium sont particulièrement sensibles au contact prolongé avec des produits chimiques agressifs.
Une presse qui a perdu du tonnage ne s'annoncera pas, donc une vérification programmée de la force de production protège l'ensemble du cycle de production.
FAQ : Sélection de sangles à œil, d'embouts et de presses
A quoi sert un harnais pour les yeux ?
Une élingue à œil est utilisée pour relier une charge à un crochet, une manille ou un maillon principal. La boucle à chaque extrémité étend la connexion sur un rayon et donne au gréeur un point de fixation stable, c'est pourquoi les élingues à œil sont courantes dans les travaux de levage, de remorquage, d'arrimage, d'amarrage et de gréage en général.
Comment se forme l’œil sur une élingue en câble métallique ?
La méthode de production la plus courante consiste à retourner l'extrémité du câble et à le fermer avec une virole pressée hydrauliquement, en aluminium ou en acier. Les œillets flamands à brins fendus, les épissures repliées à la main et les douilles coulées sont des alternatives, chacune avec ses propres caractéristiques d'efficacité et d'inspection.
Qu'est-ce qui détermine la limite de charge de travail d'un harnais à œil ?
La limite de charge d'utilisation est dérivée de la force de rupture du câble divisée par le facteur de conception, puis ajustée en fonction de l'efficacité de la terminaison. Étant donné que la terminaison est généralement l'élément limitant, deux élingues fabriquées à partir d'un câble identique peuvent supporter des charges nominales différentes.
Quelle est la différence entre une élingue à œil à retour et une élingue à œil en câble métallique ?
Une écharpe à œil de retour est normalement une écharpe en sangle dont le tissu a été replié et cousu pour créer la boucle. Une élingue à œil en câble métallique utilise un câble en acier et une terminaison mécanique, ce qui la rend beaucoup plus résistante à l'abrasion, à la chaleur et aux arêtes vives, mais plus lourde et moins douce pour les surfaces finies.
Une écharpe oculaire a-t-elle besoin d'un dé à coudre ?
Si l'élingue est évaluée en supposant qu'un dé à coudre est installé, alors oui. La cosse maintient la forme de l'œil, répartit la pression d'appui et protège la corde contre la manille ou le crochet, et son absence modifie les conditions de chargement à l'intérieur de l'œil.
Quel tonnage de presse faut-il pour presser une virole ?
Le tonnage dépend de la taille de la virole, du diamètre du câble et de la construction du câble plutôt que d'une seule règle empirique. En règle générale, les petites cordes sont manipulées dans la fourchette de tonnage inférieure et les assemblages d'élingues plus grands se déplacent dans la gamme de plusieurs centaines de tonnes, c'est pourquoi la rigidité du cadre devient un facteur décisif. Le fabricant de la virole et de la presse doit confirmer le réglage pour chaque combinaison.
À quelle fréquence les bandelettes oculaires doivent-elles être inspectées ?
La plupart des régimes de travail exigent une inspection périodique documentée, généralement à des intervalles de six mois ou moins, avec des contrôles plus fréquents lorsque les élingues sont utilisées dans des conditions difficiles. Toute élingue impliquée dans un incident ou une surcharge doit être inspectée et testée avant sa remise en service.
Un harnais oculaire endommagé peut-il être réparé ?
Les viroles et les terminaisons ne doivent pas être réparées sur place. Une élingue endommagée est normalement mise hors service, et si un œil de remplacement est nécessaire, il doit être produit avec les spécifications correctes de matrice, de tonnage et de virole par un atelier compétent.
Presque toutes les questions concernant les évaluations des élingues à œil se résolvent au même point : la terminaison, et non la corde, décide de ce que l'élingue peut transporter en toute sécurité.
Les écharpes oculaires se situent à la fin d'une longue chaîne d'approvisionnement, et les dernières secondes de cette chaîne, lorsque la virole est enfoncée, décident si le produit mérite son étiquette. Un alliage de virole contrôlé, une matrice adaptée au raccord, une presse qui maintient le tonnage complet tout au long de la course, une extrémité de câble conique et une charge d'épreuve documentée ne sont pas des améliorations facultatives. Ils font la différence entre une écharpe qui réussit un test et une écharpe qui survit à une saison.
Pour les acheteurs, cela signifie se poser des questions inconfortables sur la certification et la traçabilité plutôt que de comparer les listes de prix. Pour les fabricants et les grossistes fabriquant des élingues en volume, cela signifie traiter la presse, les matrices et les viroles comme un seul système, puisqu'une chaîne de composants individuellement acceptables ne produit pas automatiquement une terminaison acceptable. Xingtai construit des presses à câbles hydrauliques, des machines de recuit et de effilage, des machines à enrouler et des viroles assorties depuis 1992, ce qui est la raison pratique pour laquelle les variables de pression sur ces assemblages sont spécifiées ensemble plutôt qu'assemblées pièce par pièce.


Si vous avez besoin d'un équipement hydraulique personnalisé ou d'une consultation technique, veuillez n'hésitez pas à contacter l'équipe commerciale et d'ingénierie de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 N° 3, Boulevard Longgang, Rue du Port de Gaogang, Ville de Taizhou, Chine
Droit d'auteur © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tous droits réservés. Fabricants de machines hydrauliques sur mesure Usine de vente en gros de sertisseuses pour câbles métalliques

